倒角机加工工艺参数优化及常见质量缺陷控制要点
2026-11-05
倒角看似是零件加工中的"小工序",实际却直接影响装配精度、密封效果与外观品质。在佛山数控设备行业摸爬滚打多年,我们见过太多因为倒角参数设置不当导致批量返工的案例。倒角机的工艺参数优化,本质是在刀具寿命、表面质量与加工节拍之间找到平衡点,而不同设备平台上的倒角表现差异远比想象中大。
刀具几何与切削参数的匹配逻辑
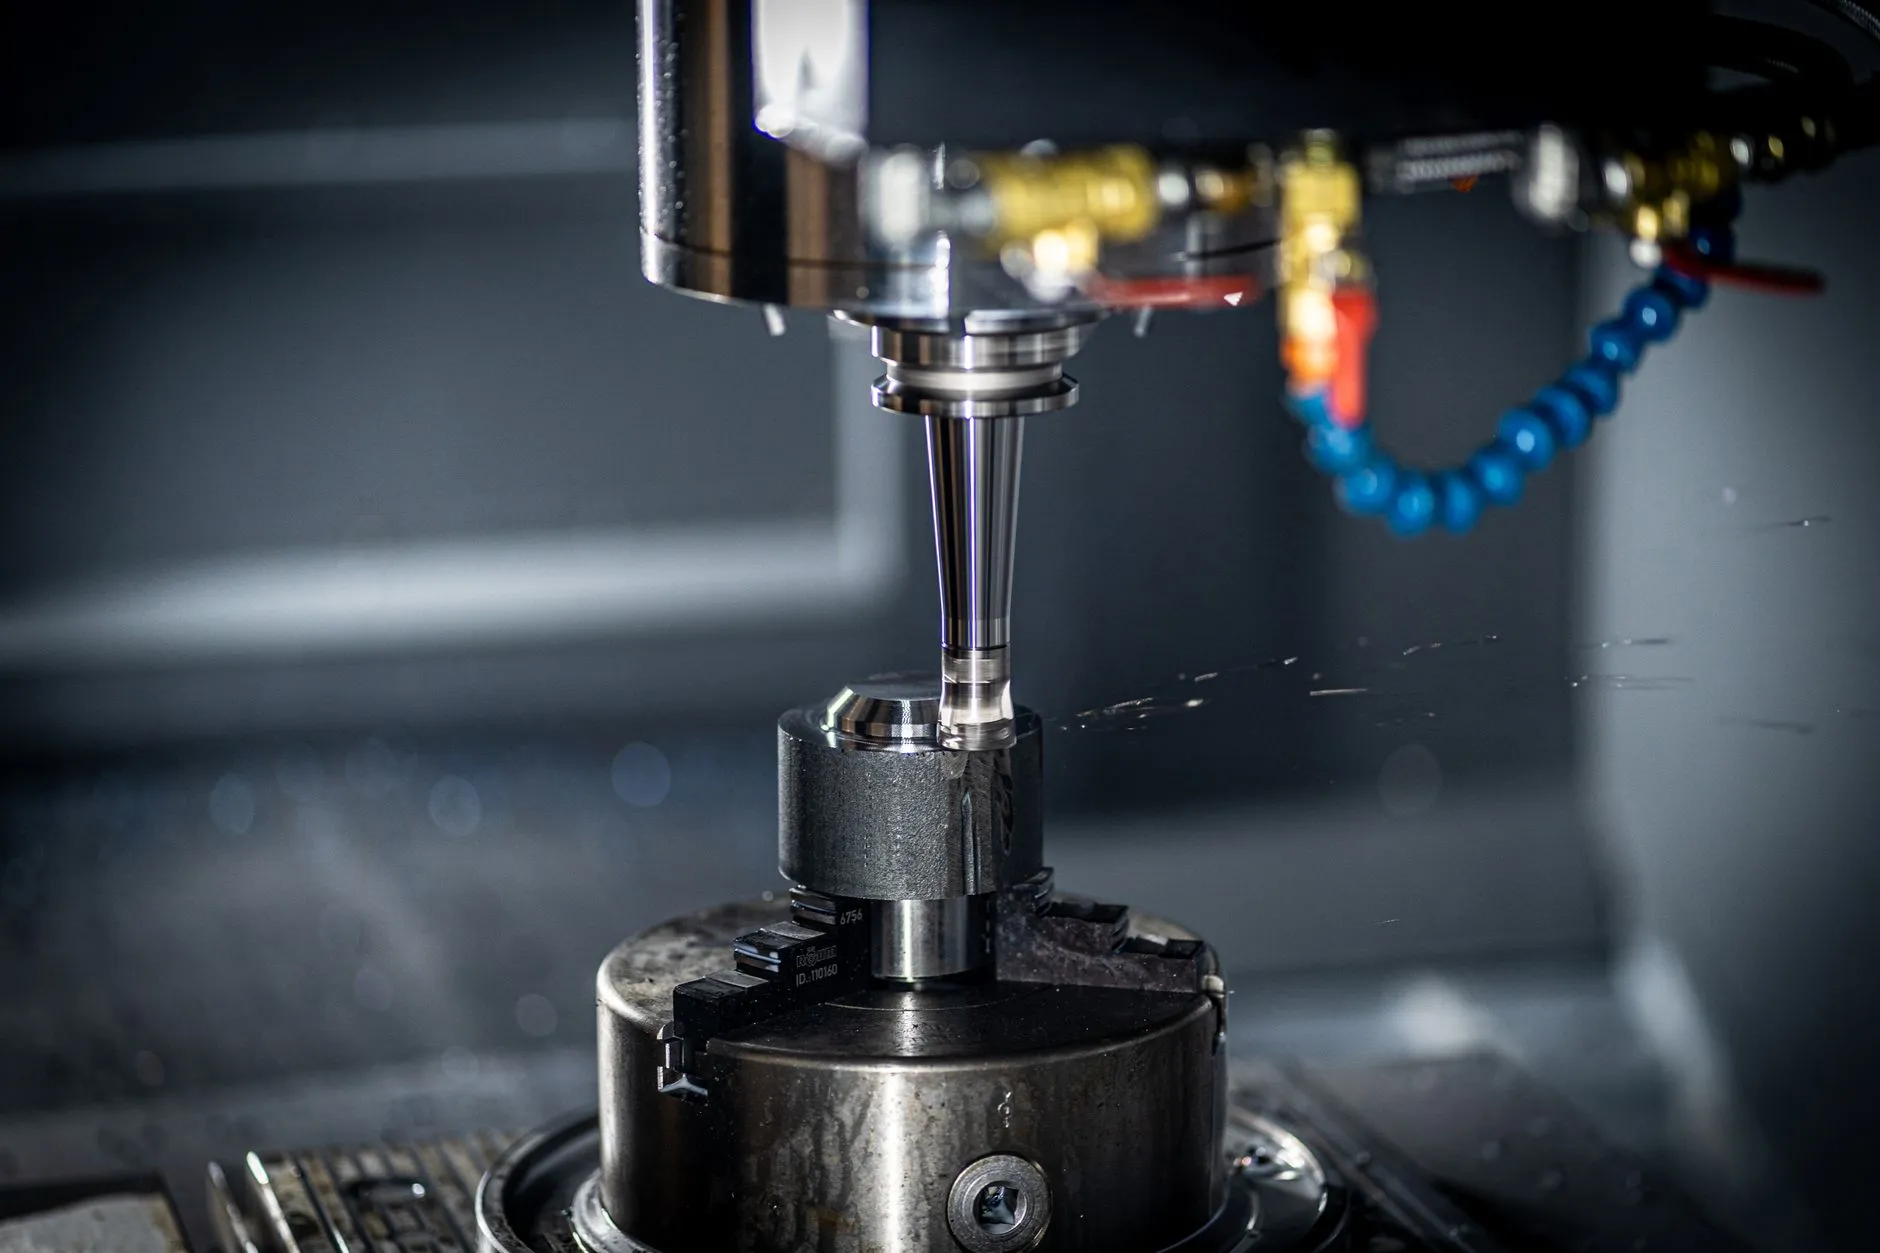
倒角加工的核心变量包括主轴转速、进给速度、切削深度和刀具角度。以常见的45°倒角刀为例,当加工铝合金件时,转速可设定在8000-12000r/min,进给速度控制在0.08-0.15mm/r;而加工不锈钢时,转速需降至4000-6000r/min,进给速度调整为0.05-0.08mm/r。参数不匹配的典型后果是刀刃积屑瘤加剧,倒角面出现撕裂状毛刺。在立式加工中心上做复合倒角时,还需要考虑换刀后的刀具跳动量——超过0.02mm的径向跳动足以让倒角宽度产生0.05mm以上的偏差。
常见质量缺陷的成因与控制
倒角加工最常见的质量缺陷集中在三类:
- 倒角宽度不均匀:多因刀具磨损后未及时补偿,或工件装夹存在微小倾斜。建议每加工200-300件后用对刀仪复核刀尖位置。
- 表面粗糙度超差:与切削线速度过高或冷却不充分直接相关。在数控铣床上进行小倒角加工时,适当降低每齿进给量比单纯降转速更有效。
- 边缘崩缺:脆性材料(如铸铁、亚克力)倒角时进给速度骤变是主因,需在程序段间加入圆弧过渡。
在复合加工场景中,倒角工序常与铣面、钻孔串联完成,此时需特别关注工序间的基准一致性。我们建议在数控机床的工艺编排中将倒角放在精加工之后、抛光之前,避免后续工序破坏已完成的倒角面。
不同设备平台的倒角效率对比
实际生产数据能说明问题。以100mm×100mm的45钢板块四边倒角C2为例:
- 普通倒角机(专机):单件节拍约25秒,倒角宽度一致性±0.1mm,适合大批量标准件。
- 立式加工中心(配倒角刀):单件节拍约50秒,一致性±0.03mm,适合中小批量多品种。
- 数控铣床改装倒角头:节拍约40秒,一致性±0.08mm,灵活性介于两者之间。
数据背后的逻辑很清晰:专机胜在节拍,加工中心赢在精度。佛山数控设备市场上不少用户倾向于用智能设备做柔性倒角,关键是要把刀具管理做细——比如建立倒角刀寿命台账,按加工米数而非件数更换刀具,能有效降低不良率。
倒角工艺的优化没有一劳永逸的配方,不同材料、不同设备平台、不同批量规模对应着不同的参数窗口。把刀具状态监控和首件检测做实,比追求"万能参数表"更有意义。加工设备的价值最终体现在稳定输出合格品的能力上,倒角这道工序恰恰是最诚实的检验。