数控机床智能化转型趋势下加工设备应用方案设计思路
走进珠三角任何一家中小型机加工车间,你大概率会看到这样的场景:几台服役多年的数控铣床仍在稳定运转,但操作面板旁堆着纸质图纸,换刀、对刀、检测仍高度依赖老师傅的经验。智能化转型并非要推翻这些存量设备,而是通过合理的方案设计,让数控机床在现有工艺链条中释放出更大的柔性能力。这正是佛山数控设备供应商近年来反复思考的落地命题。
从单机自动化到工艺链协同:智能化的真实内涵
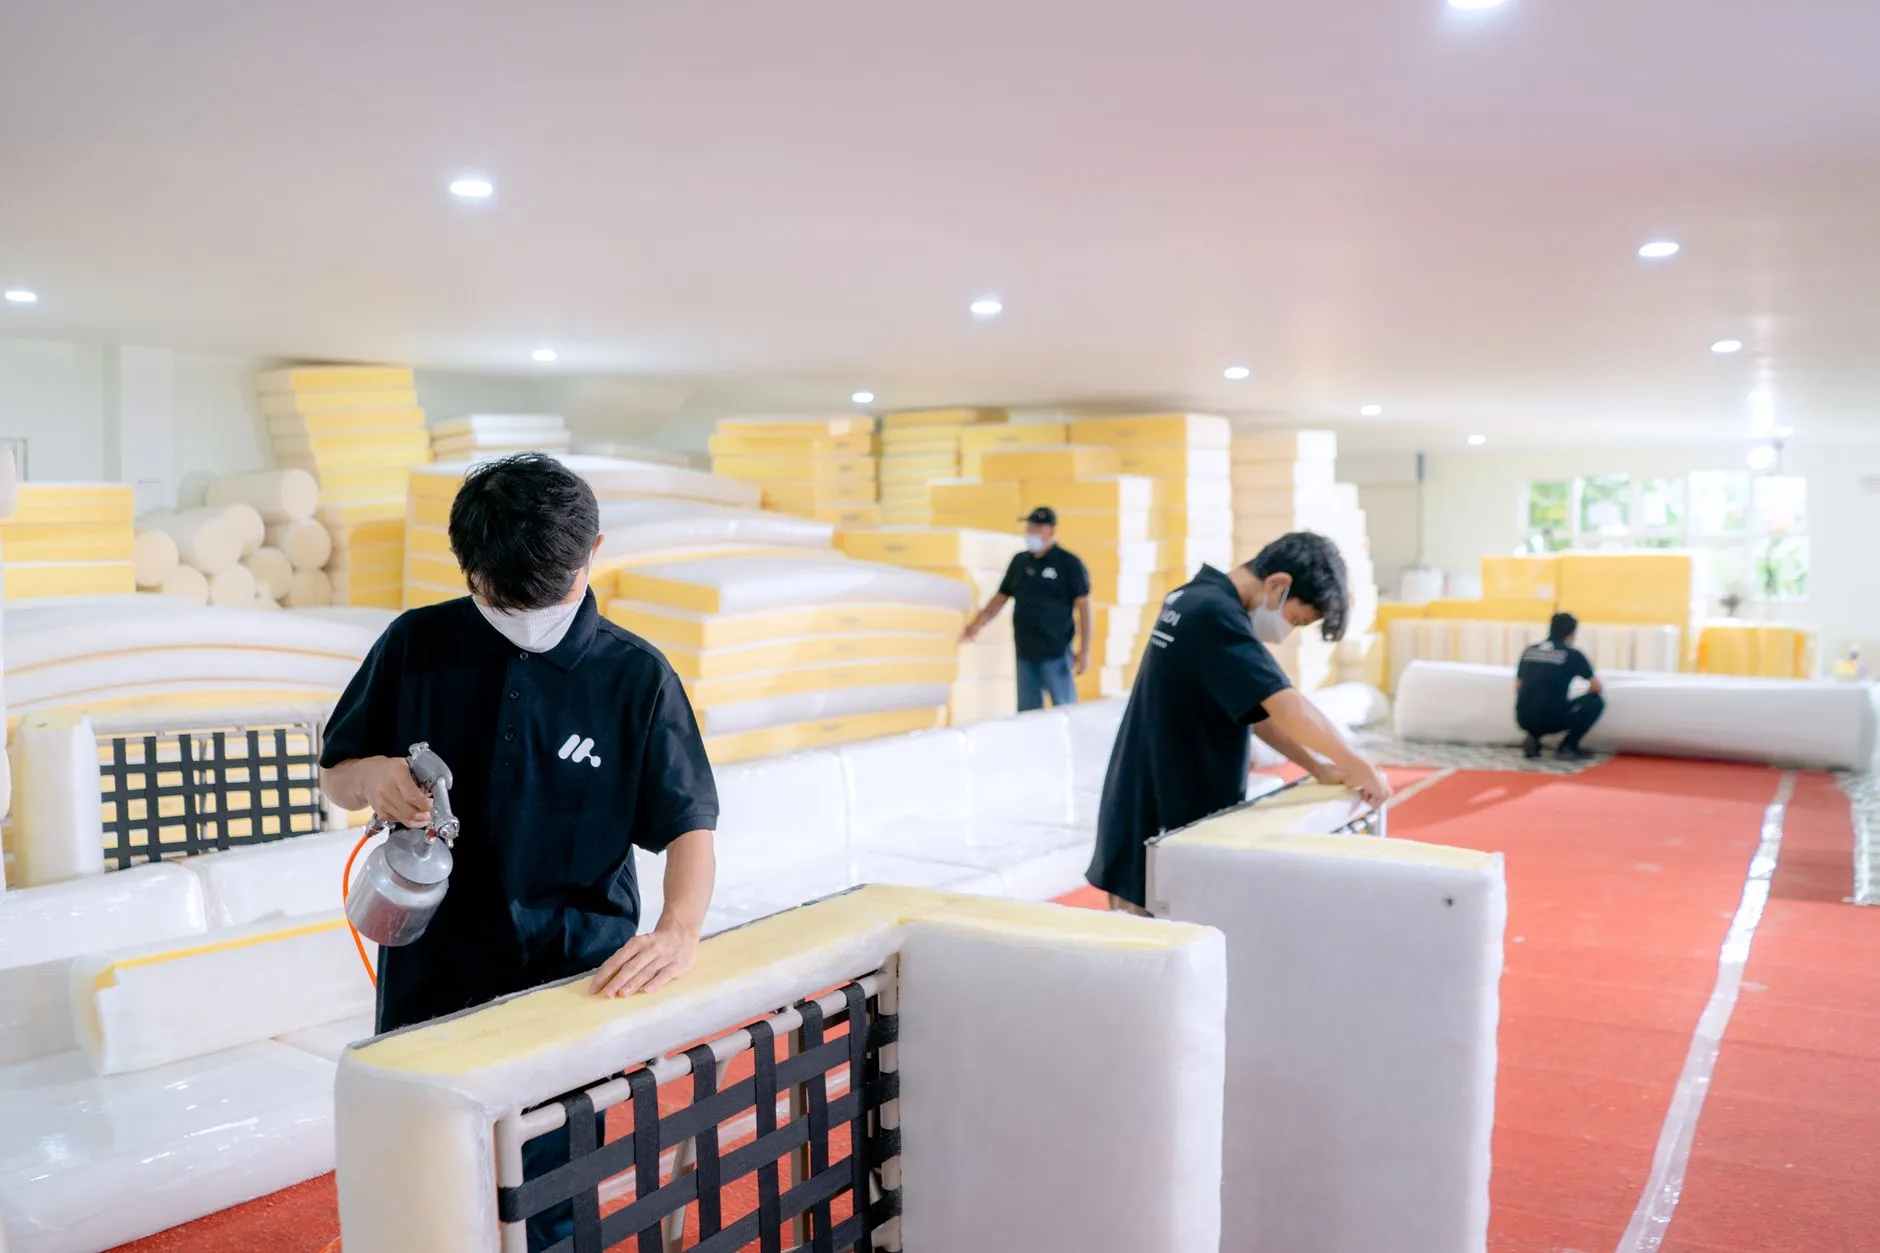
不少工厂管理者把智能化等同于"上系统、接网络",实际远不止于此。加工环节的智能化,核心是让设备具备状态感知—参数自适应—工序衔接的闭环能力。以一台标准立式加工中心为例,主轴负载监测、刀具寿命管理与在线测量若各自为政,数据无法回流到工艺决策,智能化就只是摆设。方案设计的第一步,是梳理零件族的工艺特征,明确哪些工序适合集中到复合加工设备上完成,哪些辅助工序(如去毛刺、倒棱)应交由专用倒角机处理,从而减少装夹次数与流转等待。
应用方案设计的三个抓手
结合同慧智能设备在佛山本地的项目经验,方案设计可围绕以下维度展开:
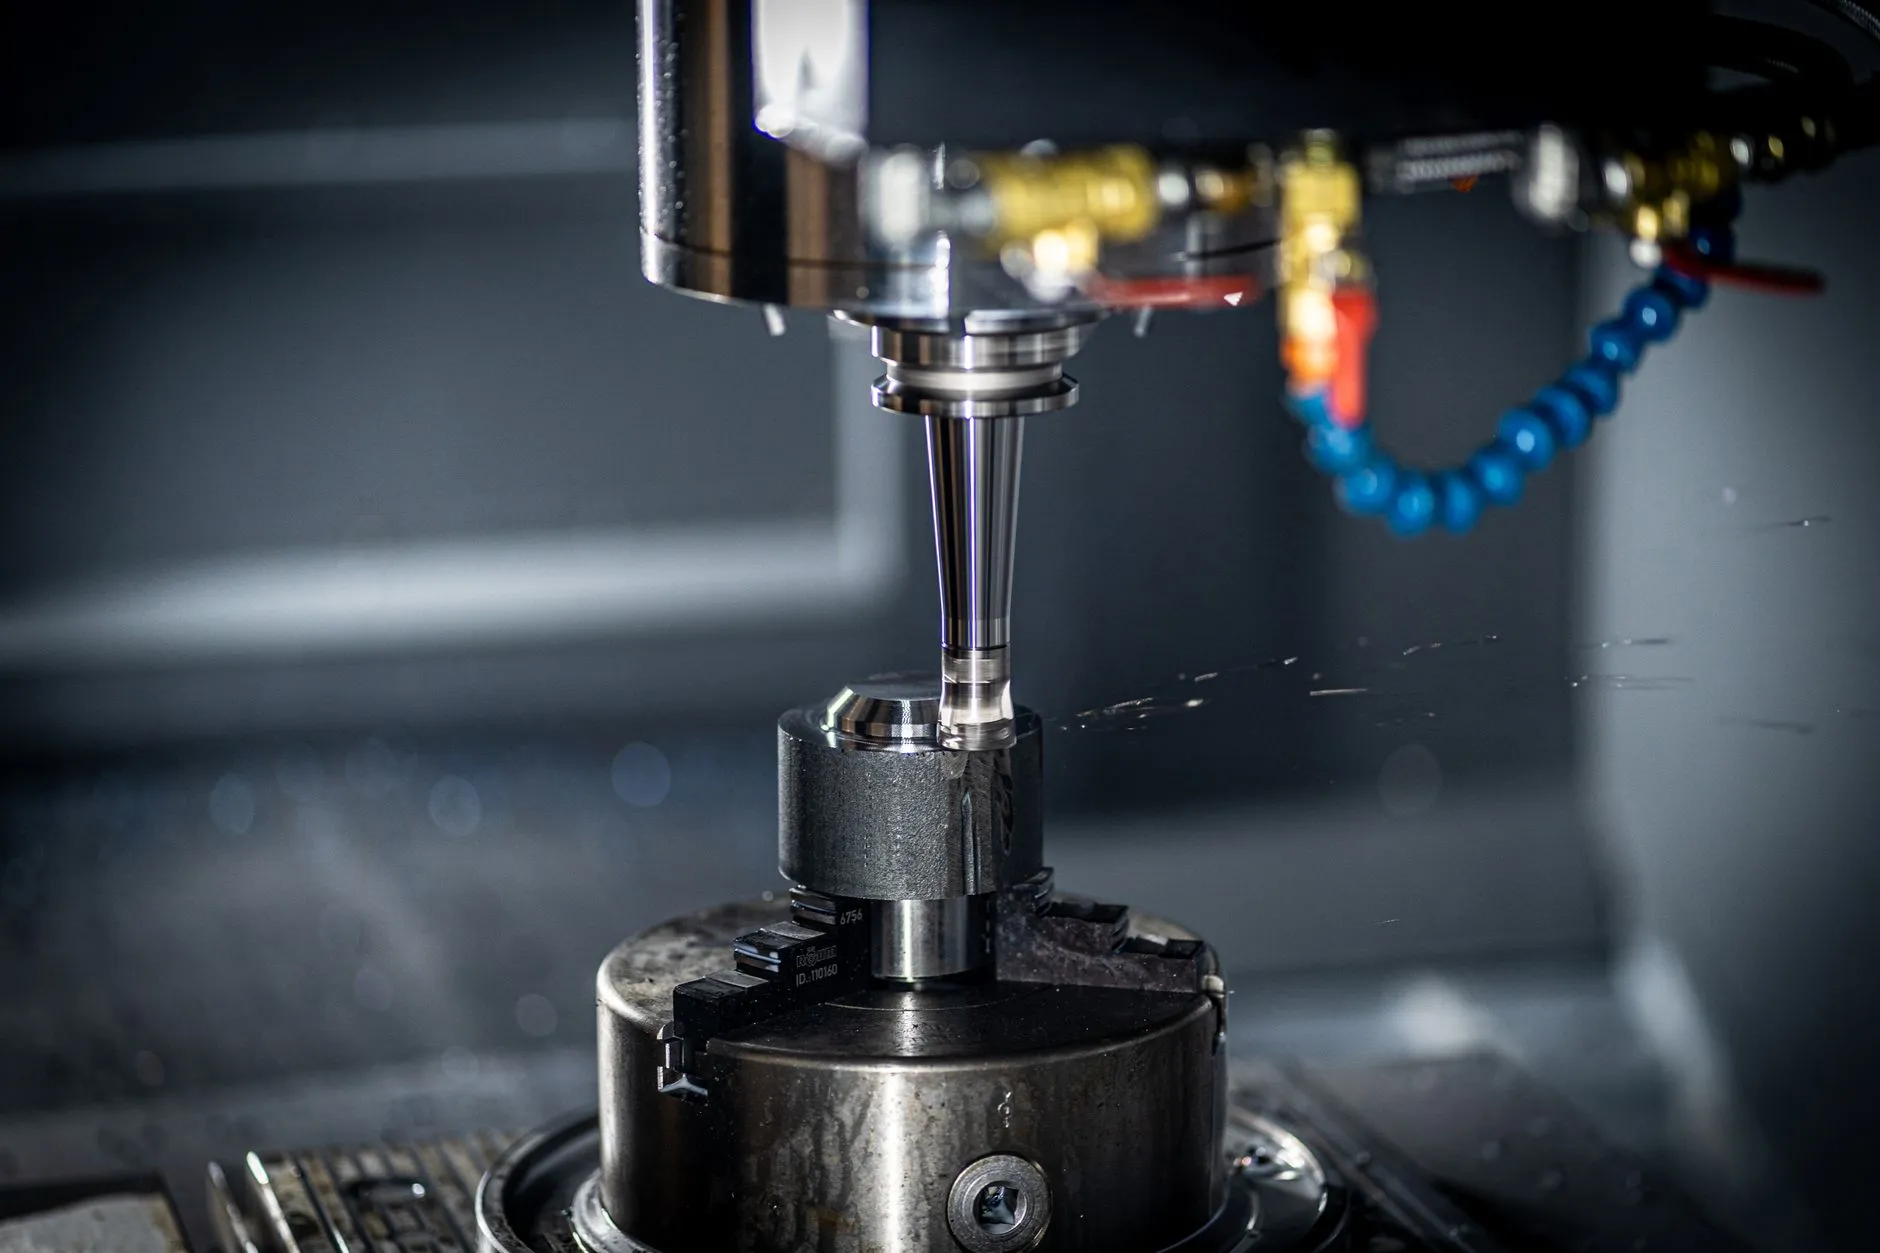
- 工序复合化:将铣、钻、攻丝甚至轻量车削整合到一台立式加工中心,配合第四轴或五轴转台,缩短工艺链;
- 辅助工序专机化:大批量零件的棱边处理采用数控倒角机,节拍稳定且一致性优于人工锉削;
- 数据接口前置:选型阶段就确认智能设备是否开放OPC UA或Modbus TCP接口,避免后期改造成本失控。
这三者并非孤立,复合加工减少的装夹次数,直接决定了倒角机能否以固定姿态进料,工艺节拍的可预测性随之提升。
一组可参照的节拍对比
以某铝合金壳体零件为例,传统方案分散在数控铣床粗加工、立式加工中心精加工、人工去毛刺三道环节,单件流转时间约28分钟。改为复合加工中心一次装夹完成铣削与孔系加工,棱边由数控倒角机在线处理,单件节拍压缩至17分钟左右,装夹次数从3次降为1次,位置精度波动也明显收窄。这类加工设备组合方案的价值,不在于单台设备多先进,而在于工序之间的"接口"被设计得更紧凑。
值得提醒的是,方案设计要留出扩展余量。智能化转型是渐进过程,今天选配的数控机床可能明年就要接入MES,接口协议、数据采集颗粒度、夹具标准化程度都应在图纸阶段就纳入考量。佛山及周边制造业以多品种、中小批量为主,柔性优先于极限效率,这一判断在方案取舍时尤为关键。