倒角机加工工艺优化:如何提升数控机床边缘处理效率
2026-09-29
在精密零件加工现场,倒角这道工序常被视为"简单活",却往往成为整条产线的效率瓶颈。一台立式加工中心完成型腔铣削后,若将工件转运至独立倒角工位,仅二次装夹与对刀就可能吃掉3-5分钟。批量生产时,累积的时间成本足以吞噬可观的利润空间。
问题根源在于工艺链的割裂。许多工厂仍沿用"先铣后倒"的分序模式,导致数控机床的切削能力被闲置,而倒角机又需单独配置人力。更隐蔽的损失在于精度——二次装夹引入的定位误差,可能让0.1mm的倒角公差变得难以稳定控制。
复合加工:把倒角工序"装进"主轴
解决思路并非更换更快的倒角刀具,而是重构工序逻辑。在数控铣床或立式加工中心上,通过调用倒角刀并激活刀尖跟随功能,可在精铣轮廓后直接沿同一刀路完成边缘处理。这种复合加工策略的核心价值在于:一次装夹、基准统一、零转运等待。
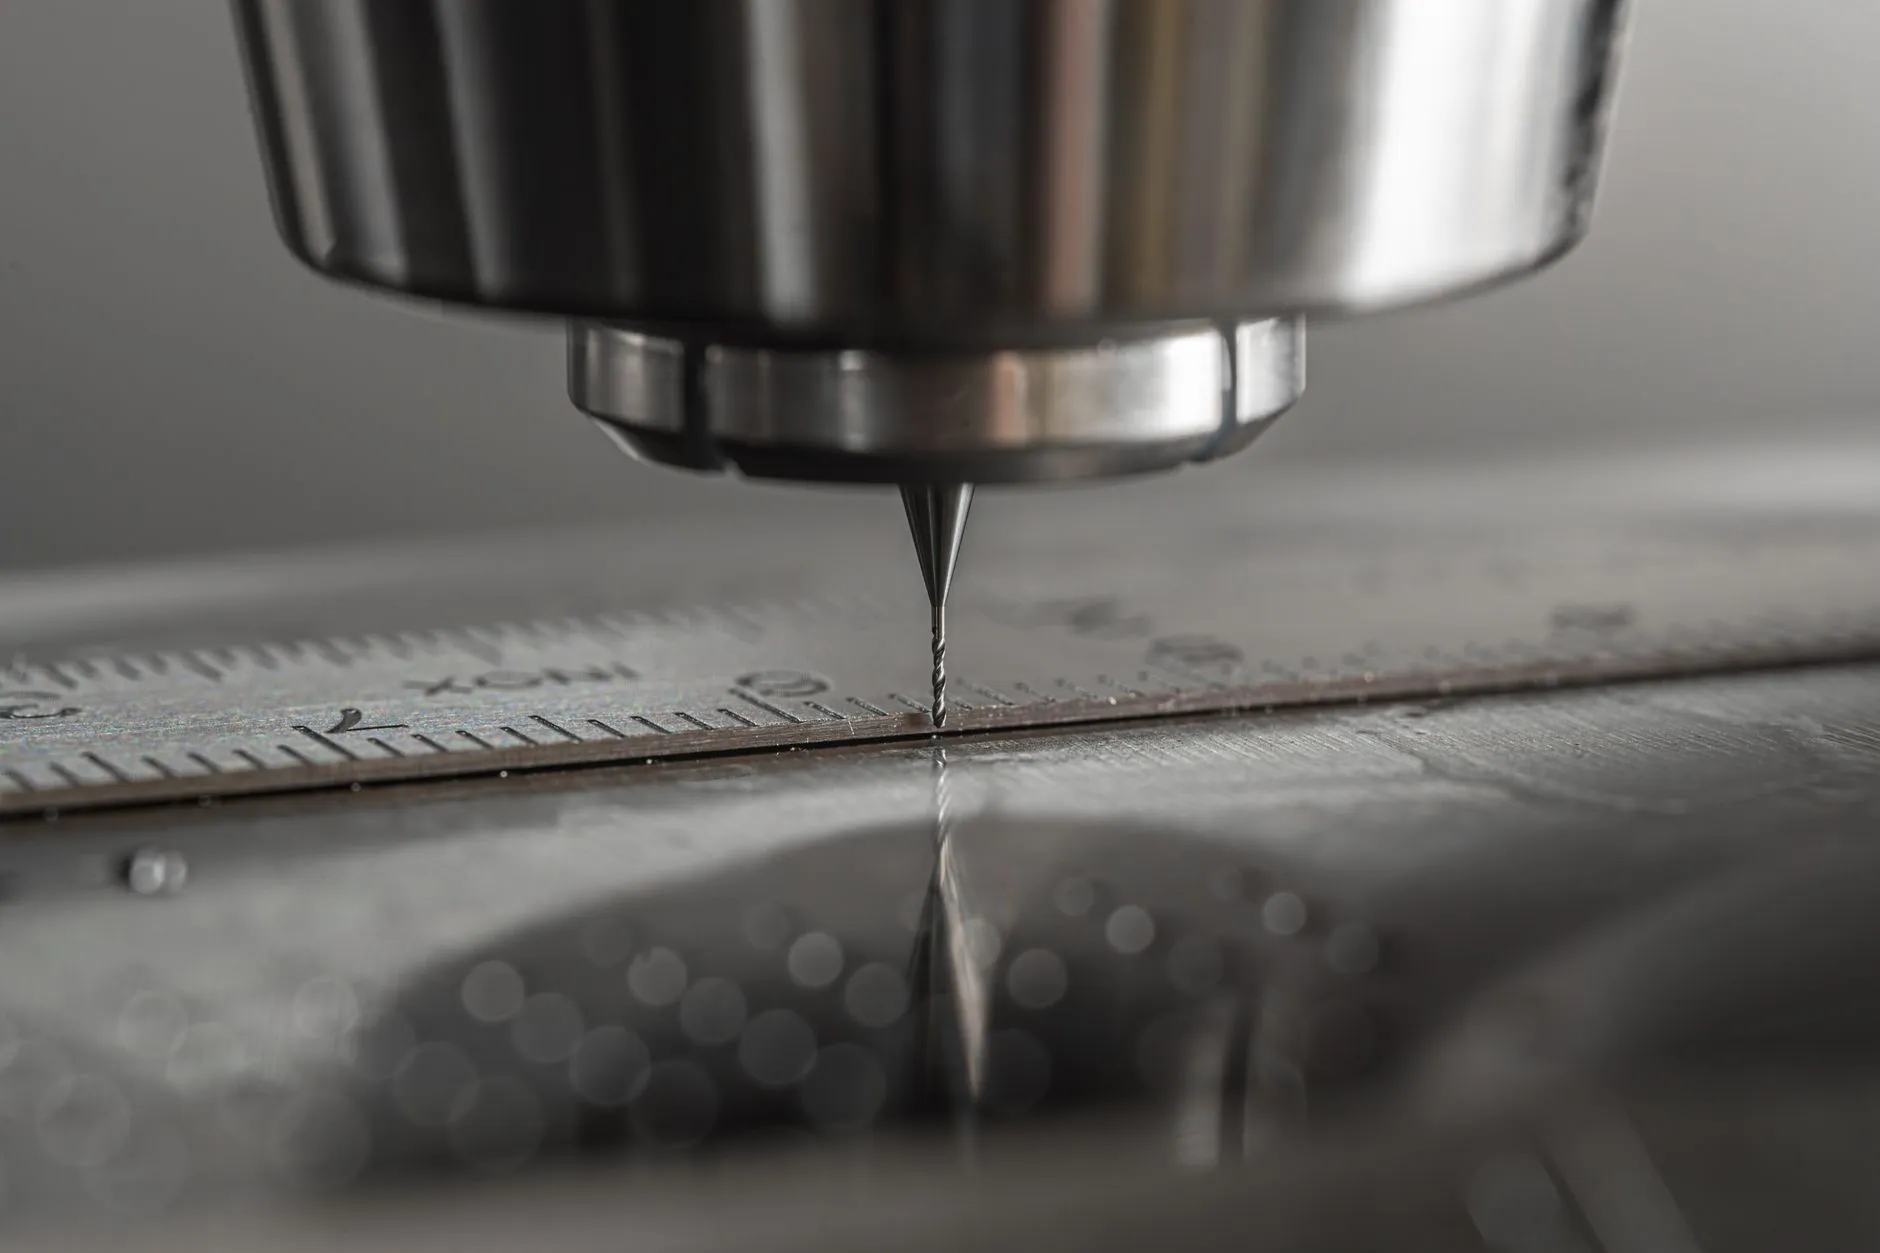
实现该工艺需关注三个技术细节:
- 刀具选择:优先使用可换头式倒角刀,避免频繁对刀;锥角规格需与图纸倒角角度匹配
- 刀路策略:采用2D轮廓铣的"倒角"加工类型,设置负余量使刀尖恰好切除毛刺
- 参数匹配:转速建议比铣削高15%-20%,进给降低至铣削的60%,防止崩刃
佛山数控设备集群中,已有不少企业将倒角刀纳入智能设备的刀具库管理系统,通过程序调用实现自动换刀与补偿,单件倒角耗时压缩至12秒以内。
效率对比:独立倒角机 vs 在机倒角
以年产量5万件的铝合金壳体为例,两种方案的实际差异如下:
- 独立倒角机方案:需1名操作员、二次装夹、日均处理约800件;设备占地约2㎡,但换型调试耗时40分钟
- 在机复合加工方案:零额外人力、一次装夹、日均处理与铣削同步;换型仅需调用子程序,调试5分钟
值得注意的是,在机倒角并非万能。当倒角尺寸大于2mm或材料为高硬度钢时,主轴径向负载会显著上升,此时仍需加工设备具备足够的刚性。佛山市同慧智能设备有限公司在实际交付案例中,建议客户根据倒角宽度与主轴功率匹配决策:倒角宽度≤1.5mm时优先在机完成,超限则保留独立倒角机作为补充。
从工艺演进看,倒角工序正从"独立工位"向"工序集成"迁移。无论是数控铣床还是立式加工中心,能否高效完成边缘处理,已成为衡量数控机床综合效能的一项实用指标。对于多品种、小批量的生产场景,建议先在程序层面验证刀路与刀具干涉,再逐步固化参数——这比直接采购新设备更务实。