复合加工与倒角机协同应用:提升多工序零件生产效率的工艺方案
2026-11-04
多工序零件在加工过程中最容易被忽视的效率黑洞,往往不在切削本身,而在工序间的流转与二次装夹。以典型法兰盘类零件为例,铣面、钻孔、锪孔、倒角四道工序若分散在三台设备上完成,仅装夹找正与周转时间就可能占到单件工时的三成以上。将复合加工能力与专用倒角机协同配置,正是针对这一痛点形成的工艺思路。
工序集中的技术逻辑
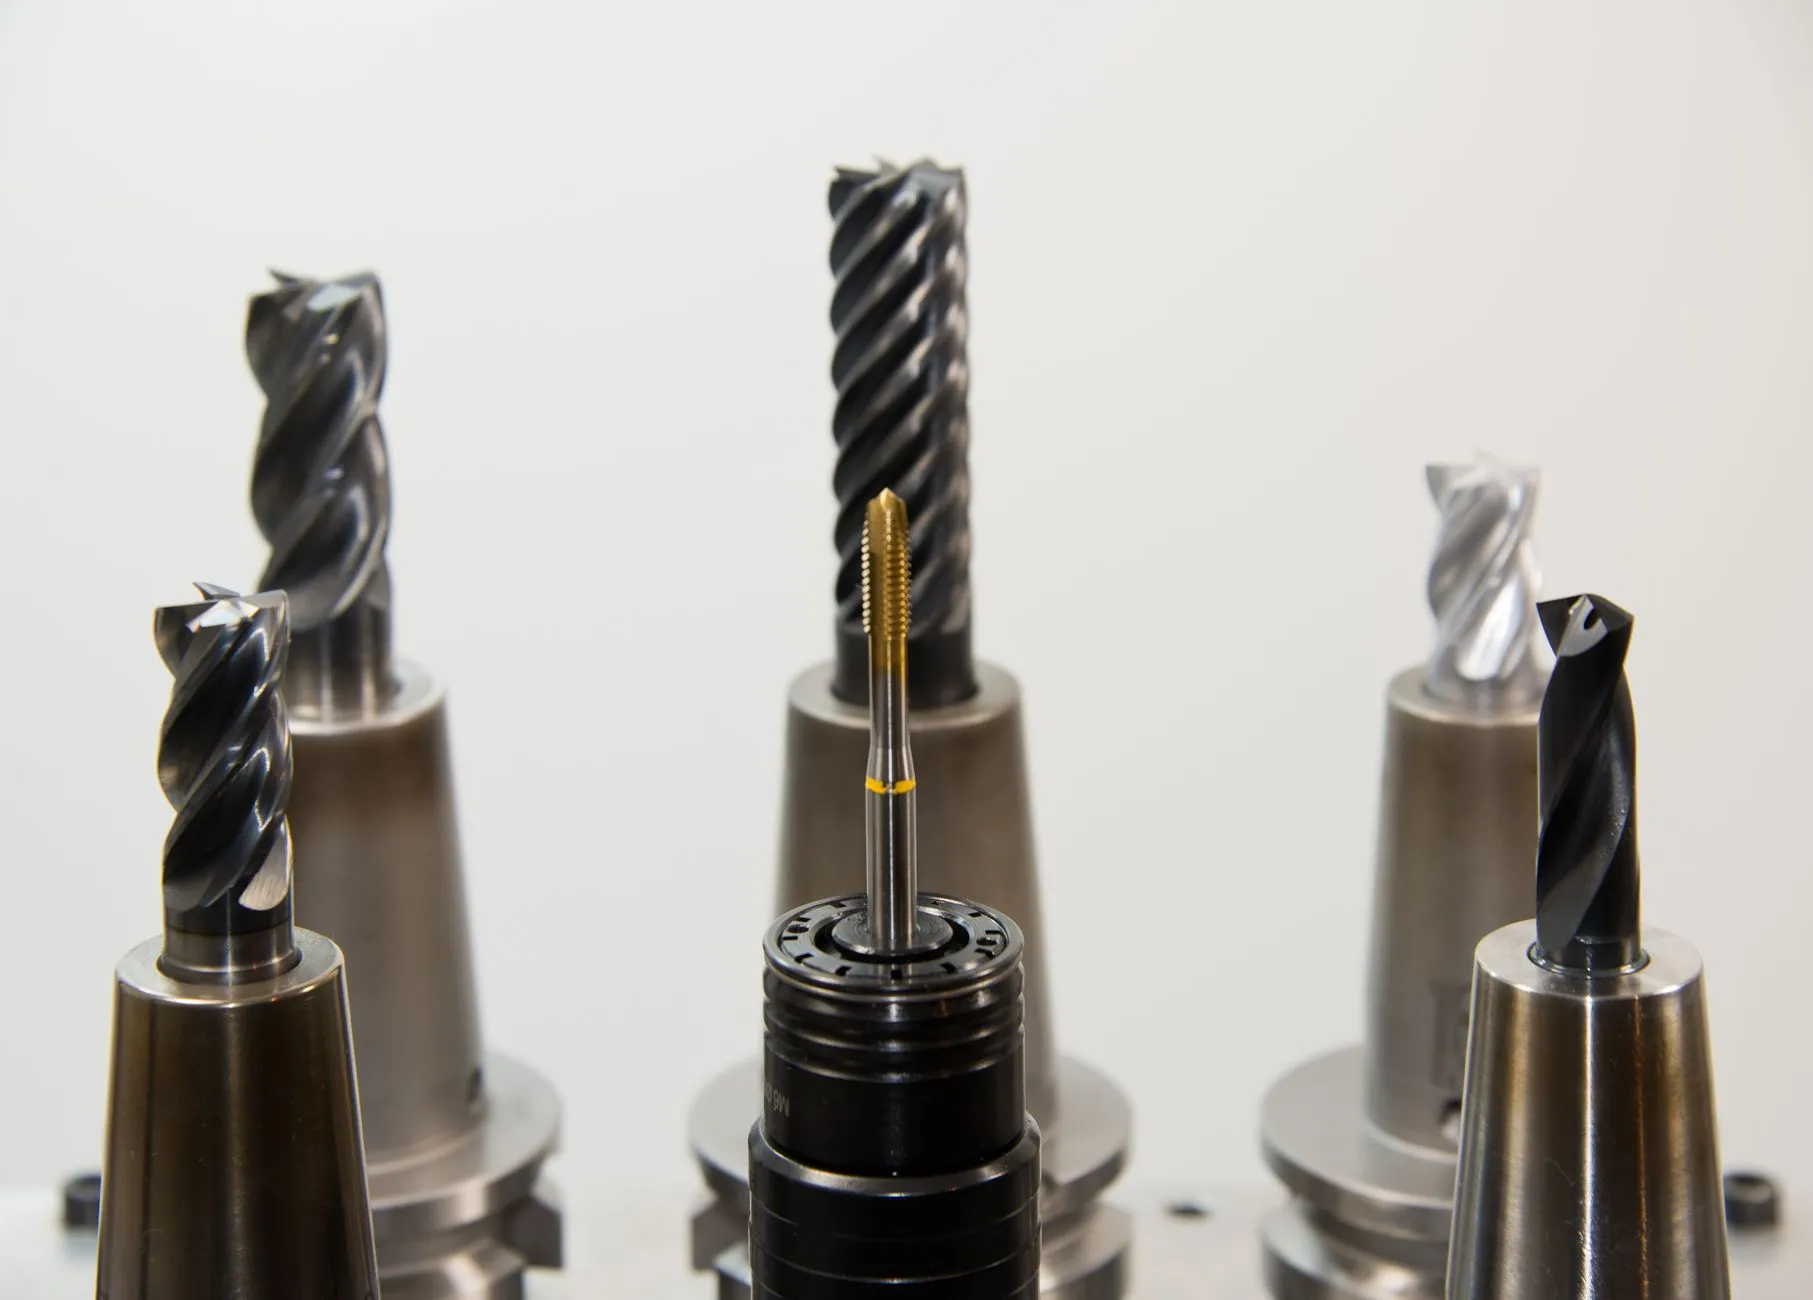
立式加工中心配备自动换刀系统后,可在一次装夹中完成铣削、钻削、攻丝等多类特征加工,减少基准转换带来的定位误差。数控铣床在中小批量、结构相对简单的零件上仍有成本优势,适合承担粗加工或预开槽工序。将两类数控机床按零件族分工排布,再以倒角机专机承接去毛刺与棱边倒角,形成"粗—精—倒角"的短流程链条,工序间在制品库存可明显压缩。
协同应用的三个关键控制点
- 基准统一:复合加工工序与倒角工序应共用同一定位基准,倒角机夹具建议采用与加工中心一致的销孔定位或零点定位接口,避免二次找正偏差累积。
- 余量分配:倒角机切削量小但对棱边一致性敏感,前道加工设备需为倒角预留均匀的棱边余量,通常控制在0.2~0.5mm范围内,余量过大易造成倒角刀让刀、棱线不均。
- 节拍匹配:倒角机单件节拍一般在15~40秒,需与加工中心节拍做平衡测算,必要时采用一机多工位或双主轴配置,防止倒角工位成为新的瓶颈。
工艺方案的实施要点
实际落地时,建议先按零件族梳理特征清单,把倒角、去毛刺这类"低切削量、高重复性"的工序从加工中心中剥离出来。加工中心专注型腔、孔系等主特征,倒角机以专机专刀保证棱边质量稳定。佛山的五金与装备制造企业零件批量差异大,佛山数控设备选型时更应关注设备的换型柔性——倒角机是否支持快速换刀与程序调用,直接决定小批量订单的响应速度。
某液压阀块加工场景中,企业将原分散在铣床与钳工台的工序整合为:立式加工中心完成六面铣与孔系加工,倒角机在线完成交叉孔口倒角。改造后单件流转时间缩短约25%,孔口毛刺返修率由8%降至1%以内。这类智能设备组合的价值不在于单机性能峰值,而在于把工序间的等待与搬运压缩到最小。
复合加工与倒角专机的协同,本质是工艺链的重构而非设备堆叠。建议企业在规划产线时,以零件族为单位做节拍与精度的联合测算,让每台加工设备承担其最擅长的工序段,效率提升才有可持续的基础。