佛山数控设备行业观察:立式加工中心市场需求与技术升级方向
2026-10-02
走进珠三角任何一家精密五金加工车间,你大概率会看到同一类设备在满负荷运转——立式加工中心。但一个现实问题摆在很多工厂老板面前:为什么同样花几十万采购的数控机床,有的厂能跑出0.005mm的重复定位精度,有的厂却在批量加工中频繁出现尺寸漂移?答案往往不在操作工,而在于对设备技术路线的理解深度。
佛山数控设备市场的真实需求变化
佛山作为华南装备制造重镇,模具、汽配、3C电子壳体等下游行业对数控铣床的需求正在发生结构性转变。过去客户问得最多的是“多少钱一台”,现在更多是“能不能一次装夹完成铣面、钻孔、攻丝和倒角”。这种变化直接推动了复合加工理念在中小型加工中心的普及。据本地几家代理商反馈,2024年带刀库的立式加工中心出货占比已超过六成,纯手动换刀机型基本退出主流市场。
技术升级的三个关键方向
从整机设计角度看,当前立式加工中心的迭代集中在几个硬指标上:
- 主轴刚性与转速的平衡:电主轴渗透率提升,但重切削场景仍依赖BT40机械主轴,关键在于轴承预紧力和冷却系统的匹配。
- 导轨与丝杠配置分化:线轨机型适合高速精加工,硬轨则在大余量开粗中保持优势,部分厂家开始采用“线硬结合”方案。
- 在机检测与补偿:加装测头后,智能设备能自动修正刀具磨损带来的尺寸偏差,减少对操作工经验的依赖。
这些技术点听起来基础,但真正决定了一台加工设备在三年后的精度保持性。
复合加工与倒角工序的衔接实践
很多工厂忽略了一个细节:铣削完成后的人工倒角环节,往往是效率瓶颈和品质波动源。引入倒角机或带倒角功能的复合刀具后,工序流转明显顺畅。实际操作中,建议将倒角刀纳入刀库管理,在CAM编程阶段就设定好Z向补偿量,避免二次装夹带来的基准偏差。佛山本地一些汽配供应商已经将这条经验固化为标准作业流程。
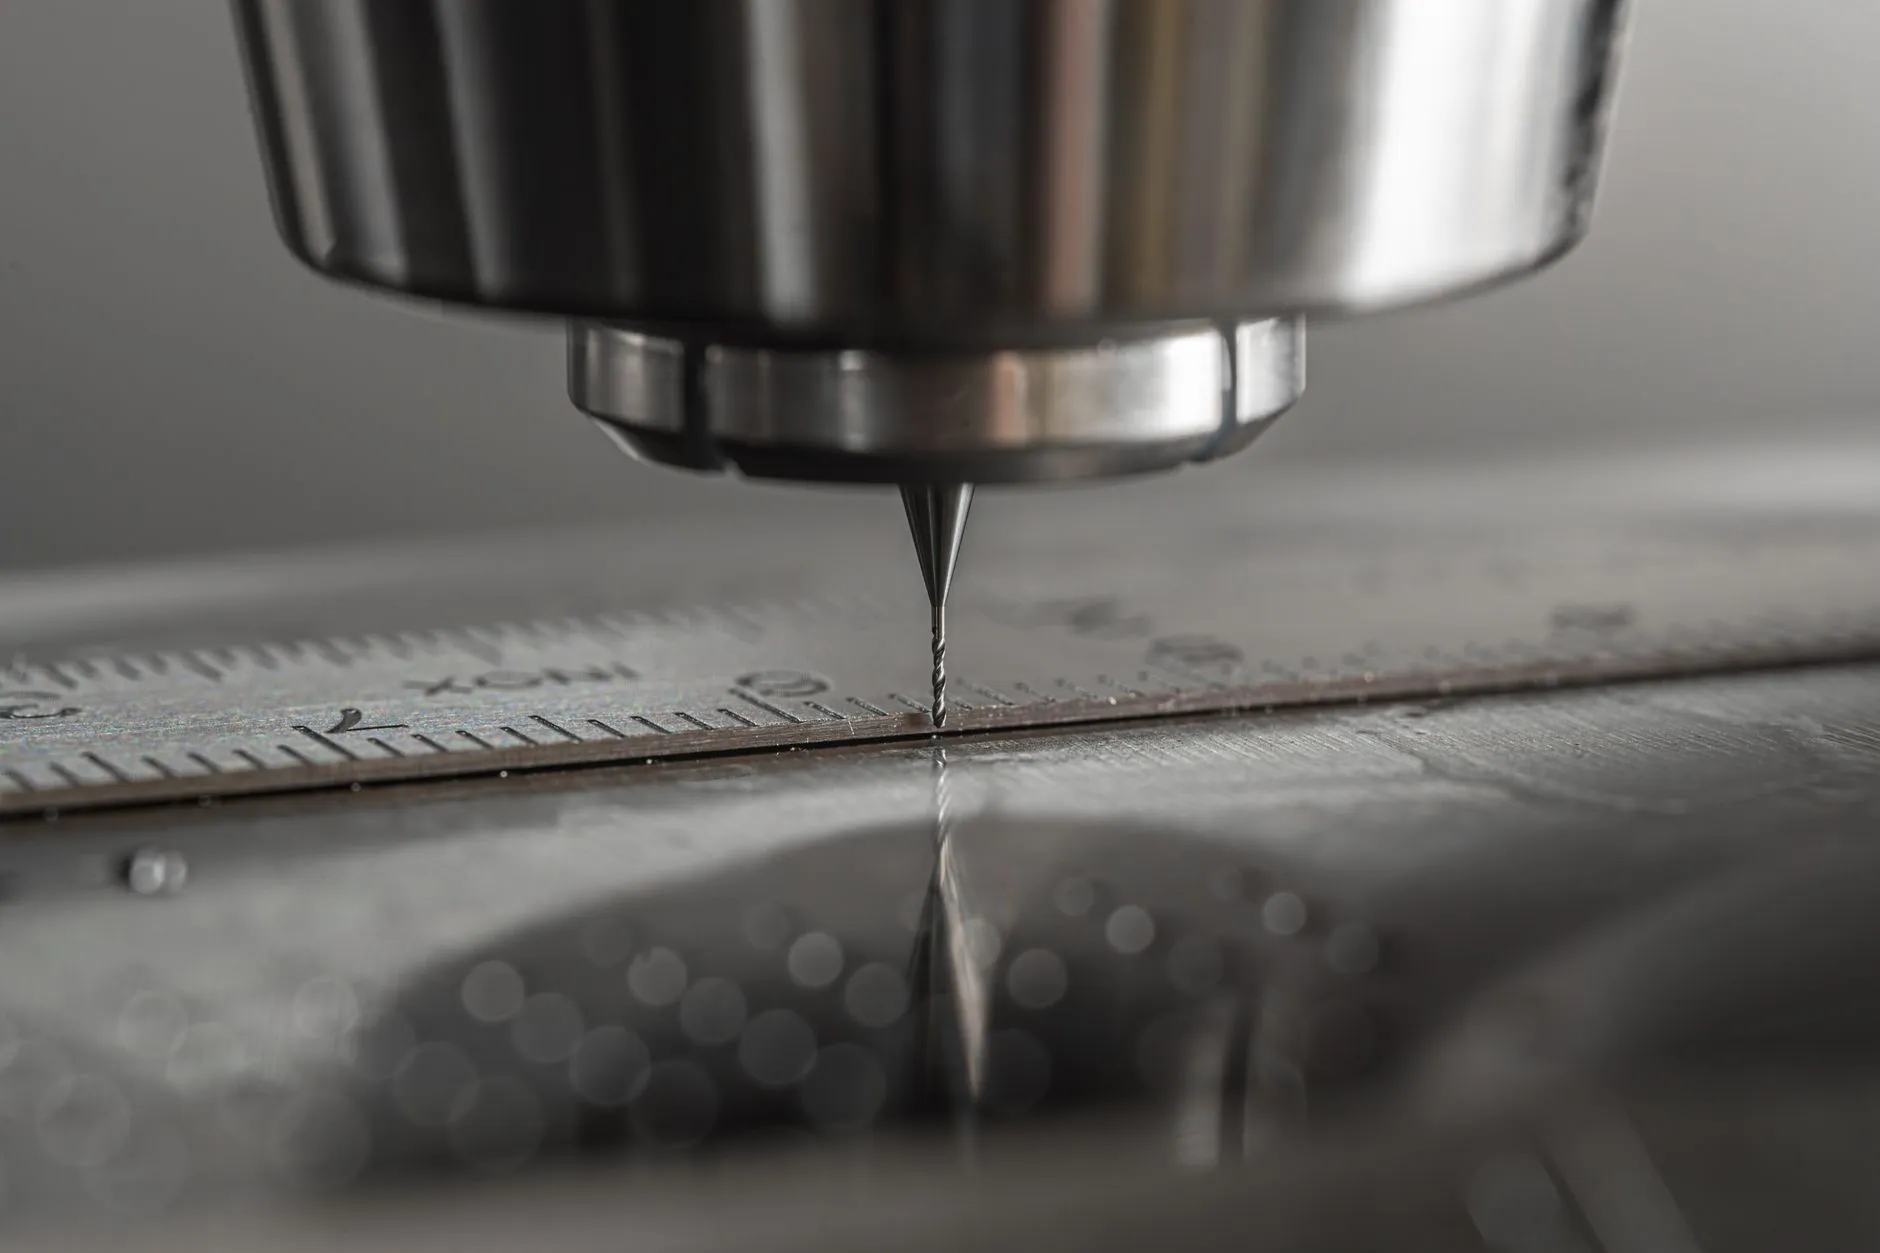
对于正在评估佛山数控设备采购方案的企业,不妨从三个维度做验证:连续48小时加工同一批零件的尺寸散差、换刀重复定位精度实测值、以及厂家对丝杠导轨的装配工艺说明。这些比宣传册上的参数表更有说服力。
当下游行业对零件复杂度要求持续提高,单一功能的数控机床终将被具备复合能力的机型替代。提前理解这一点,比被动等待设备淘汰要划算得多。