复合加工解决方案的核心内容与项目实施步骤
佛山及珠三角地区的精密零件加工企业,面对多品种、小批量、交期紧的订单常态,单机作业往往在工序衔接上损耗大量时间。佛山市同慧智能设备有限公司围绕这一痛点,将数控铣床、立式加工中心与倒角机等数控机床进行工艺整合,形成以复合加工为主线的加工设备配置方案,帮助客户把铣削、钻孔、攻牙、倒角等多道工序压缩到更少的装夹次数中完成。
复合加工解决方案包含哪些内容
方案并非单台设备的简单拼凑,而是以零件工艺路线为起点做设备组合与节拍匹配。核心构成通常包括:
- 立式加工中心作为主切削单元,承担型腔、轮廓、孔系的连续加工,工作台尺寸与行程按典型工件族确定;
- 数控铣床用于中小件的高效铣削与批量稳定加工,适合对主轴转速和进给响应要求较高的场合;
- 倒角机衔接去毛刺与棱边处理,减少人工锉修带来的尺寸波动;
- 夹具、刀柄、程序模板与在线检测手段的配套,保证工序间基准统一。
作为佛山数控设备供应方,同慧智能设备在选型阶段会结合客户材质(铝件、钢件、不锈钢)、精度等级与批量节奏,给出主轴功率、快移速度、刀库容量、定位精度等参数维度的对照建议。
适合哪些加工场景与用户
该方案更适合工件结构相对复杂、工序分散明显、换型频率较高的生产形态,例如自动化零部件、医疗器械结构件、通讯腔体、五金装饰件的加工。对于已有单机但工序流转依赖人工搬运的车间,复合加工思路能明显减少装夹次数与在制品堆积;对于新建产线,则可按“主机+辅机+倒角工序”的节奏一次性规划,避免后期反复补设备。
项目实施步骤与选型建议
- 工艺梳理:提供典型零件图纸与年产量,明确关键尺寸、公差与表面要求;
- 设备配置:确定立式加工中心与数控铣床的数量配比,倒角工序是否独立或并入主机;
- 夹具与程序验证:试切验证装夹方案与切削参数,锁定程序模板;
- 交付与调试:完成安装、水平校准、精度复检与操作培训;
- 持续优化:根据实际节拍调整刀具寿命管理与换型流程。
选型时建议重点关注重复定位精度、主轴热稳定性与刀库换刀时间三项指标,它们直接决定复合加工的实际收益。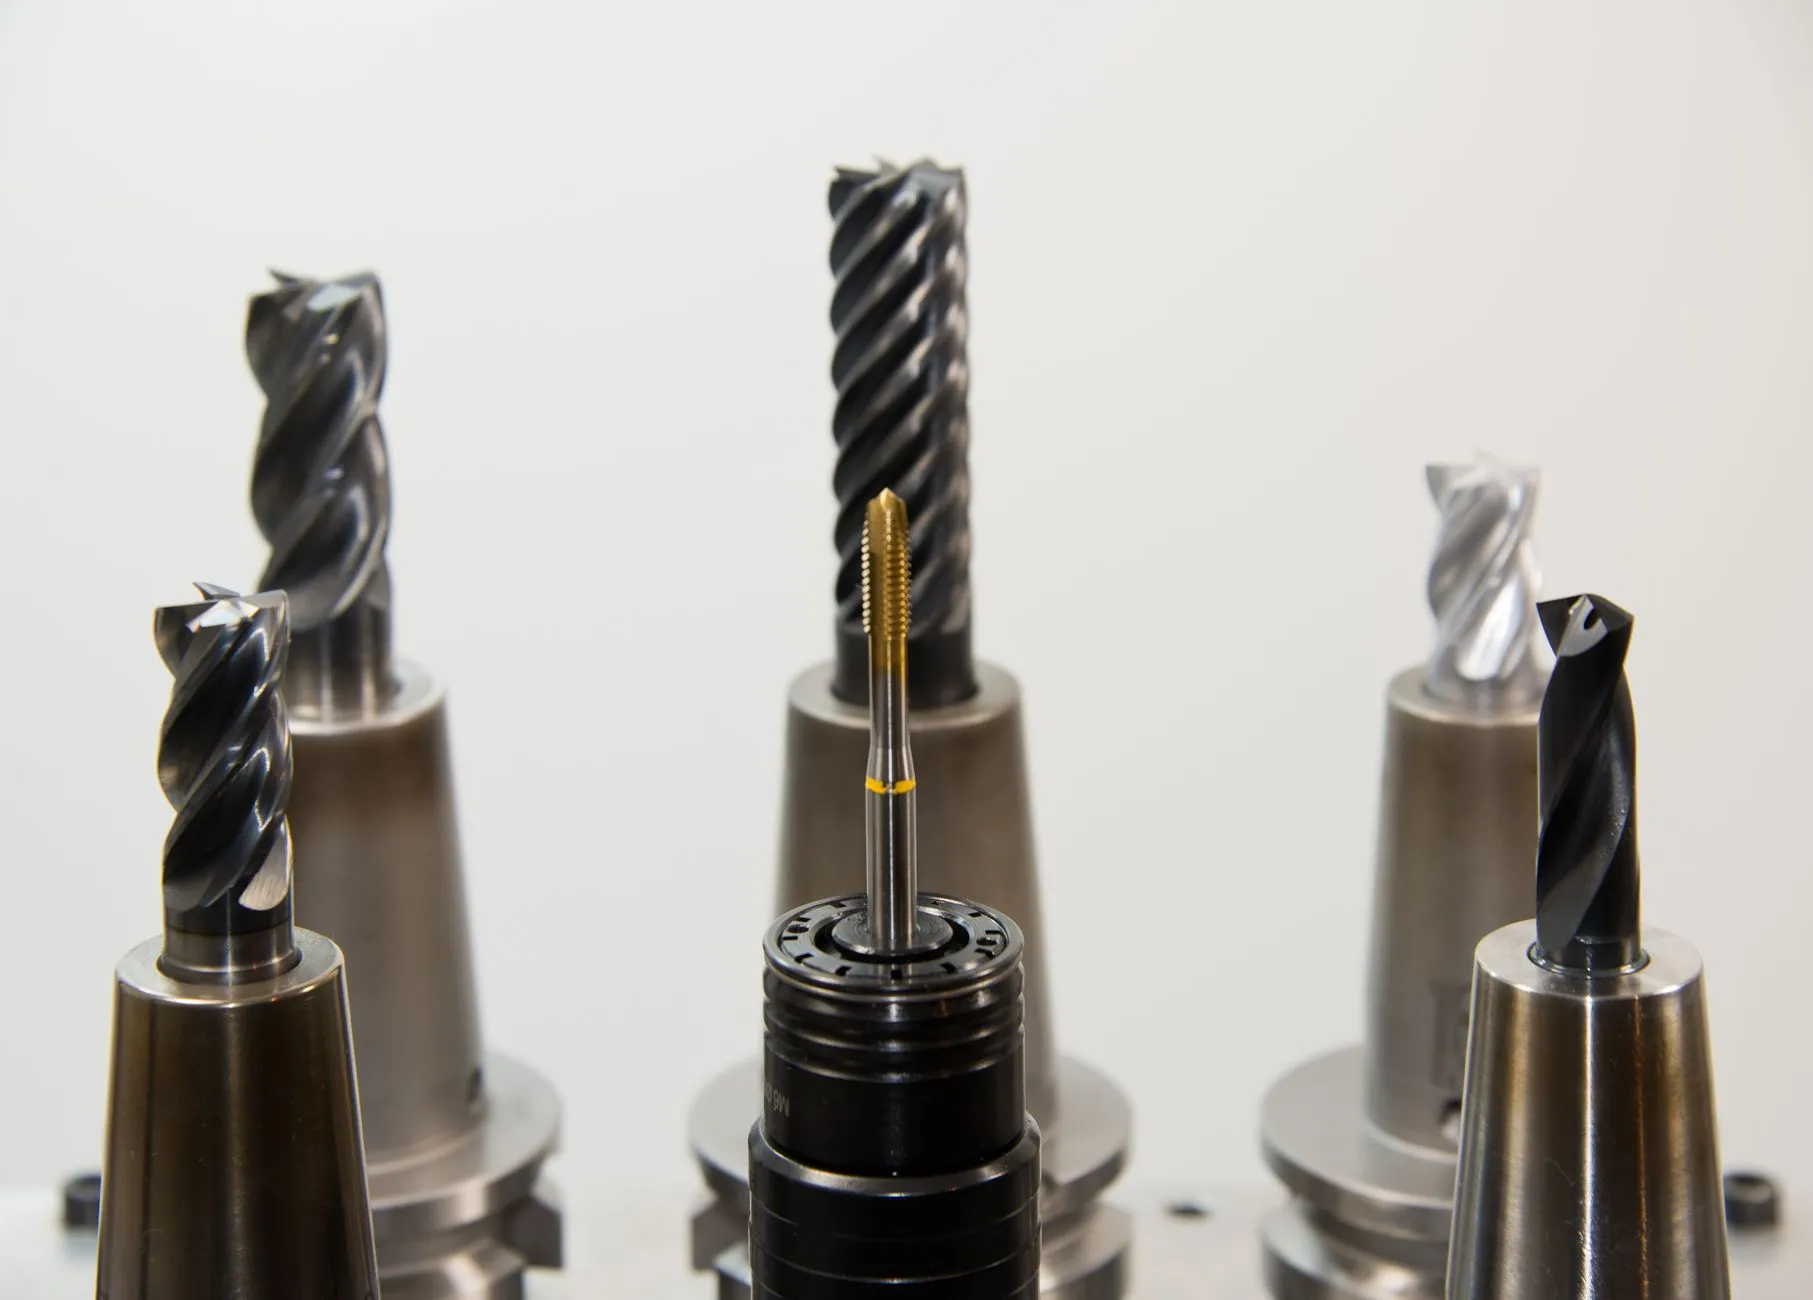
常见问题与合作方式
客户常问:多工序合并后单件成本是否一定下降?答案取决于批量与换型频率——批量稳定时收益明显,极小批量则需评估编程与夹具投入。另有客户担心智能设备的操作门槛,实际交付中会配套程序模板与现场培训,降低对熟练工的依赖。合作上可按单机采购、成套配置或工艺承包三种方式推进,具体可结合车间现状与预算节奏商定。