佛山数控设备厂家解析:立式加工中心与数控铣床的选型要点对比
在佛山数控设备市场摸爬滚打多年,经常遇到客户拿着同一张零件图纸问:这台活到底该上数控铣床,还是配立式加工中心?两者外形相似、都能做铣削,但选错了设备,要么产能跟不上,要么精度不稳定,甚至多花十几万冤枉钱。同慧智能设备结合本地制造企业的实际加工场景,从技术逻辑出发做一次务实对比。
结构与能力边界:从主轴到刀库的差异
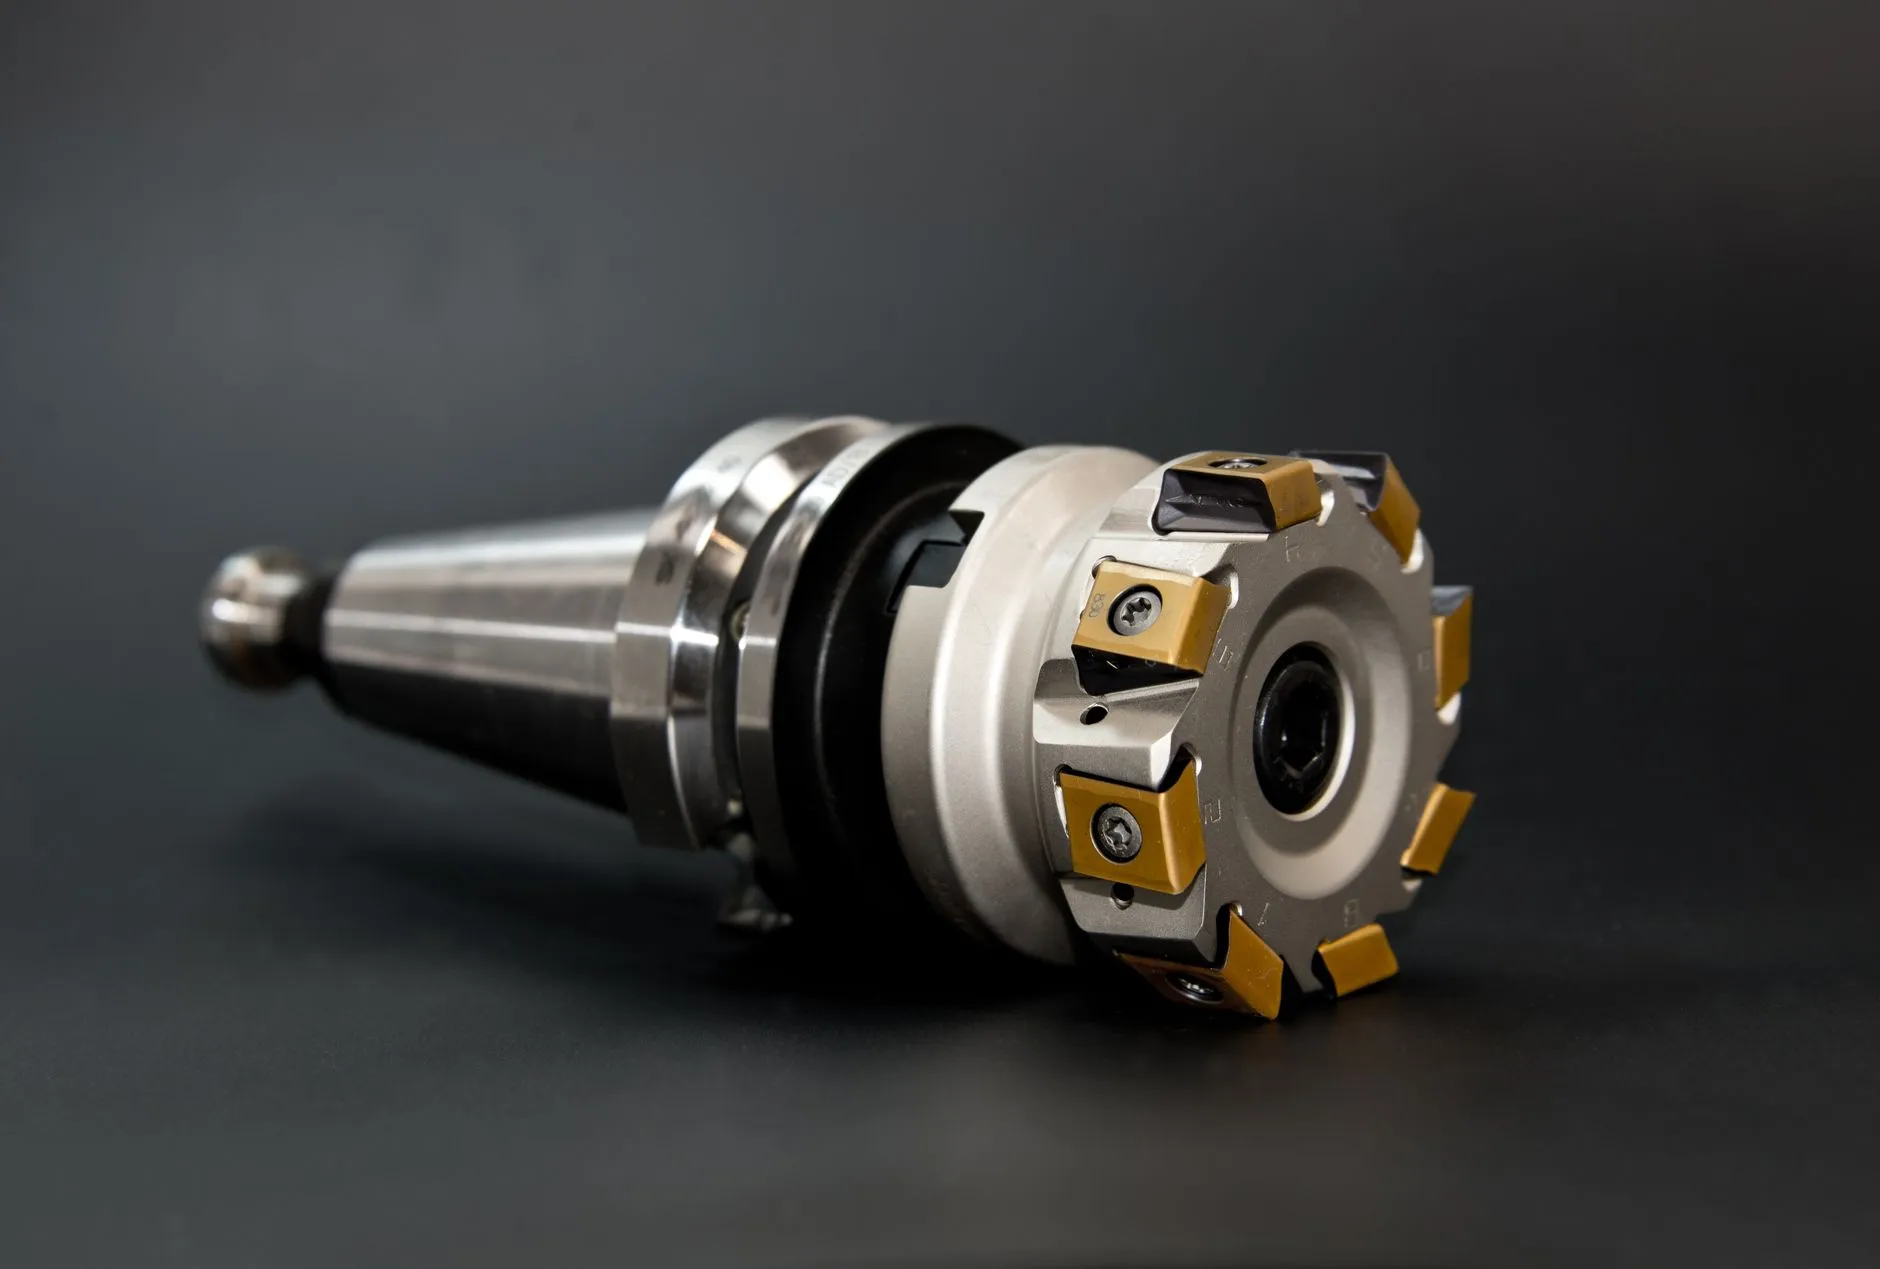
数控铣床通常指三轴联动、无自动换刀装置(ATC)的铣削设备,主轴锥度多为BT40或R8,适合单件、小批量的平面、沟槽、轮廓加工。而立式加工中心的核心标志是配备刀库与自动换刀系统,能在一次装夹中完成铣、钻、铰、攻丝等多工序连续加工。佛山不少五金模具厂用立式加工中心加工模架,换刀时间可压缩到3~5秒,而数控铣床手动换刀往往要30秒以上,批量越大差距越明显。
另一个常被忽略的指标是刚性。立式加工中心普遍采用箱式导轨或高刚性线性导轨,主轴功率多在7.5kW以上;普通数控铣床主轴功率常在3~5kW区间。加工45号钢或模具钢时,前者能吃刀更深、刀具寿命更稳定。
选型判断:三个硬指标与一个软成本
到底怎么选?建议按下面三个问题逐条过:
- 工序数量:零件需要3把以上刀具连续加工,优先立式加工中心;单把刀走天下,数控铣床足够。
- 批量规模:月产量超过500件,换刀时间累积成本会迅速吃掉设备差价。
- 精度要求:位置公差需稳定在±0.02mm以内,加工中心的闭环控制和热稳定性更有保障。
软成本则包括编程复杂度、夹具投入和操作人员技能。佛山数控设备市场里,一台国产立式加工中心价格约18~30万,同规格数控铣床约8~15万,但若算上多工序外协或二次装夹的隐性成本,加工中心回本周期常能缩短到12~18个月。
复合加工趋势下的边界模糊
近年复合加工理念渗透很快。部分数控铣床通过加装简易刀库或动力头,向“准加工中心”靠拢;而立式加工中心也在集成倒角、攻丝甚至车削功能。同慧智能设备在为客户做加工设备方案时,常建议将倒角机与数控机床组成柔性单元——大件上加工中心,小件倒角由专用倒角机完成,节拍比在加工中心上走倒角刀更快、更省刀具成本。
需要提醒的是,复合化不等于万能。加装刀库的数控铣床刚性往往下降,重切削时振刀风险上升;而多功能加工中心若编程不优化,空行程反而拖累效率。
常见问题里,客户问得最多的是“能不能先买铣床,以后升级成加工中心”。答案基本是否定的——主轴、刀库、控制系统和床身结构是整机设计的一部分,后期加装成本高且精度难保证。另一类问题是“小批量打样该选谁”,若打样后直接转批量,一步到位选立式加工中心更划算。
佛山及珠三角的智能设备供应链成熟,选型时不妨让厂家提供同材质试切报告,用实际切屑和表面粗糙度说话。同慧智能设备建议:先理清工序链,再算换刀与装夹的时间账,最后匹配预算——设备是干活的,不是比参数的。