佛山数控设备产业观察:复合加工技术推动加工装备升级
在佛山做机加工的朋友这两年应该有个共同感受:订单越来越杂,批量越来越小,交期却一点没松。一台设备如果只能干一道工序,工件在车间里转来转去,装夹次数一多,精度和效率就双双往下掉。这个矛盾,正在把复合加工技术推到台前。
从单机单序到多工序集成:加工逻辑在变
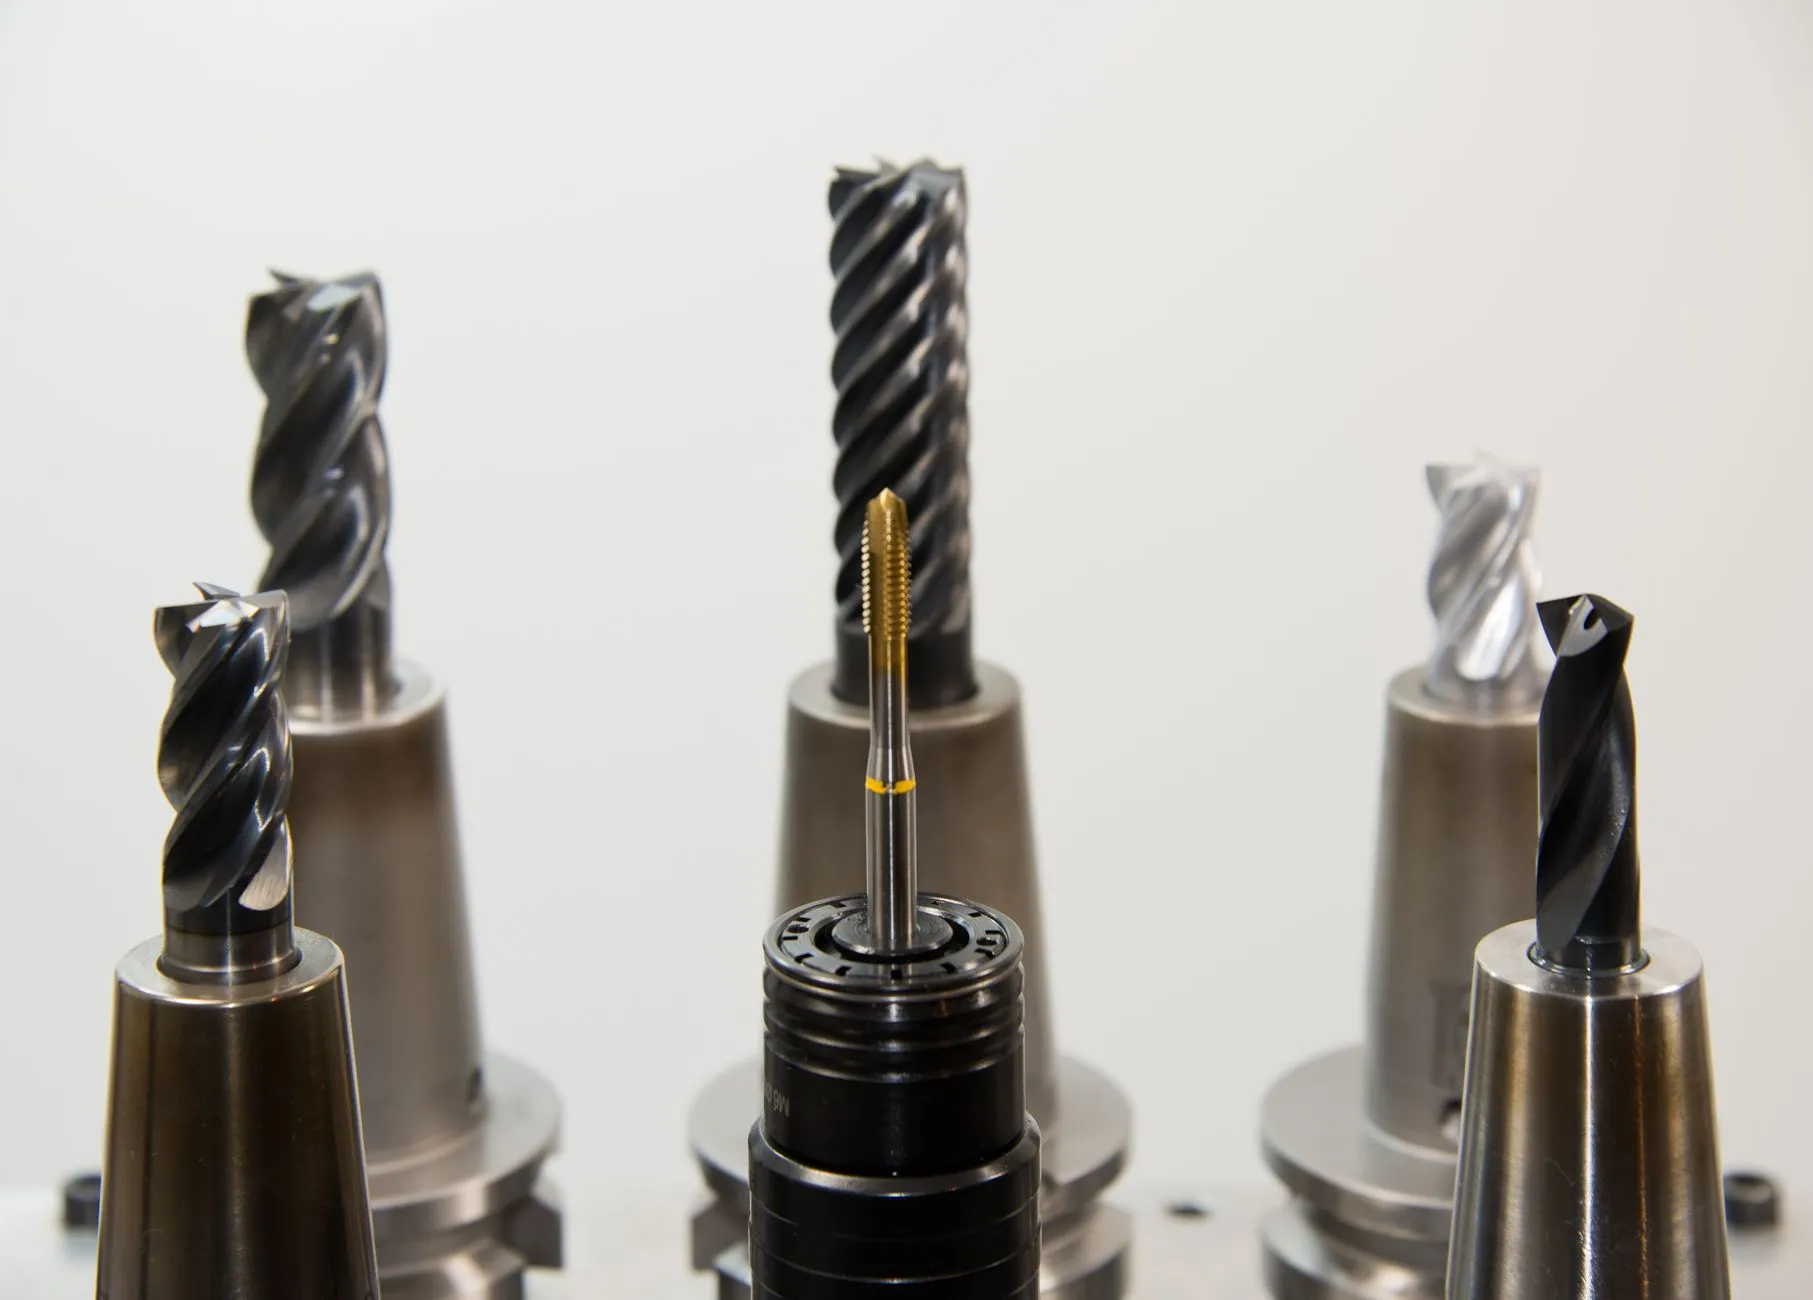
传统生产线上,数控铣床负责铣削、倒角机处理棱边、钻孔攻丝另排设备,工序之间的周转和二次装夹是隐形成本。行业里有个粗略统计:多一次装夹,位置精度损失约0.01~0.03mm,辅助时间增加15%以上。佛山数控设备产业集群这几年明显在往"一次装夹、多面多工序完成"的方向走,立式加工中心配四轴、五轴转台,加上车铣复合和铣削倒角一体化的方案,正在替代过去分散的工艺布局。
复合加工的核心并不神秘,本质是把不同加工方式集成到同一坐标系下,用统一的基准完成铣、钻、攻、倒角甚至车削。难点在于结构刚性与热稳定性——主轴、转台、刀库挤在一个机床里,任何一处的振动都会叠加到工件上。
复合加工落地的三个技术支点
真正决定复合加工效果的,不是"功能多",而是几个硬指标:
- 结构刚性:铸件床身与立柱的筋板布局决定抗振性,重切削时主轴端跳动应控制在0.005mm以内;
- 热管理:主轴、丝杠、转台的发热源集中,需靠恒温冷却与热补偿算法把温漂压在0.01mm量级;
- 控制与刀路:复合工序的刀路干涉检查、刀具寿命管理,对数控机床的数控系统算力和后处理能力要求更高。
以倒角为例,看似简单,实际是复合加工里最容易出问题的环节。棱边倒角如果靠人工或独立倒角机二次装夹,一致性差;集成到加工中心上用成型刀或球刀走轮廓,需要CAM端准确识别棱边几何,否则过切、漏切都常见。
实践方法:怎么选、怎么用
对中小加工企业来说,复合加工设备的选型不必追求"全能"。建议按工件族划分:箱体类、板类优先选带四轴转台的立式加工中心;回转体为主、端面有铣削特征的,考虑车铣复合;棱边处理量大且规则件多的,可在铣削工序内嵌倒角刀路,减少独立倒角机的工序流转。工艺编排上,把基准面加工和关键孔系放在同一装夹内完成,是复合加工收益最直接的做法。
佛山的智能设备厂商在本土配套上有天然优势——设备调试、工装夹具响应快,工艺验证周期短,这对复合加工这种强依赖工艺适配的技术路线很关键。
应用前景:复合化是装备升级的确定性方向
从下游看,新能源汽车零部件、3C结构件、自动化设备机架都在往"小批量、多品种、高精度"走,单机复合能力直接决定接单弹性。佛山数控设备产业的复合化升级,本质上不是堆功能,而是用数控铣床与加工中心的多工序集成能力,压缩装夹次数、稳定精度、缩短交期。对加工企业而言,把复合加工当成工艺体系来规划,而不是单台设备来采购,才是这轮装备升级里更稳的一步。