立式加工中心选型要点:行程、主轴与刀库配置的匹配原则
在佛山及珠三角的精密加工车间里,立式加工中心几乎是标配设备。但不少企业在采购时容易陷入一个误区:只看品牌和价格,忽略了行程、主轴与刀库之间的匹配逻辑。结果设备到厂后,要么工件装不下,要么刀具换不来,产能被白白锁死。作为深耕数控机床与智能设备领域的技术团队,同慧智能设备在服务客户的过程中反复验证一个原则——选型的核心不是单项参数堆高,而是三大部件的协同匹配。
行程不是越大越好,要看工件族与夹具占位
X/Y/Z行程决定了可加工工件的 envelope。很多采购方按最大工件尺寸直接对标行程,却忽略了夹具、压板、刀柄伸出量的占位。经验数据是:实际可用行程 = 标称行程 − 夹具高度 − 安全余量(通常留30~50mm)。如果主要加工400×400mm以内的中小件,X轴600~800mm的机型足够;若涉及长条形零件,则要考虑工作台尺寸与行程的比例关系,避免出现"行程够但台面装不下"的尴尬。对于后续可能引入复合加工工序的产线,Z轴行程建议预留更充裕的空间,以容纳角度头或特殊刀柄。
主轴配置要与材料去除率挂钩
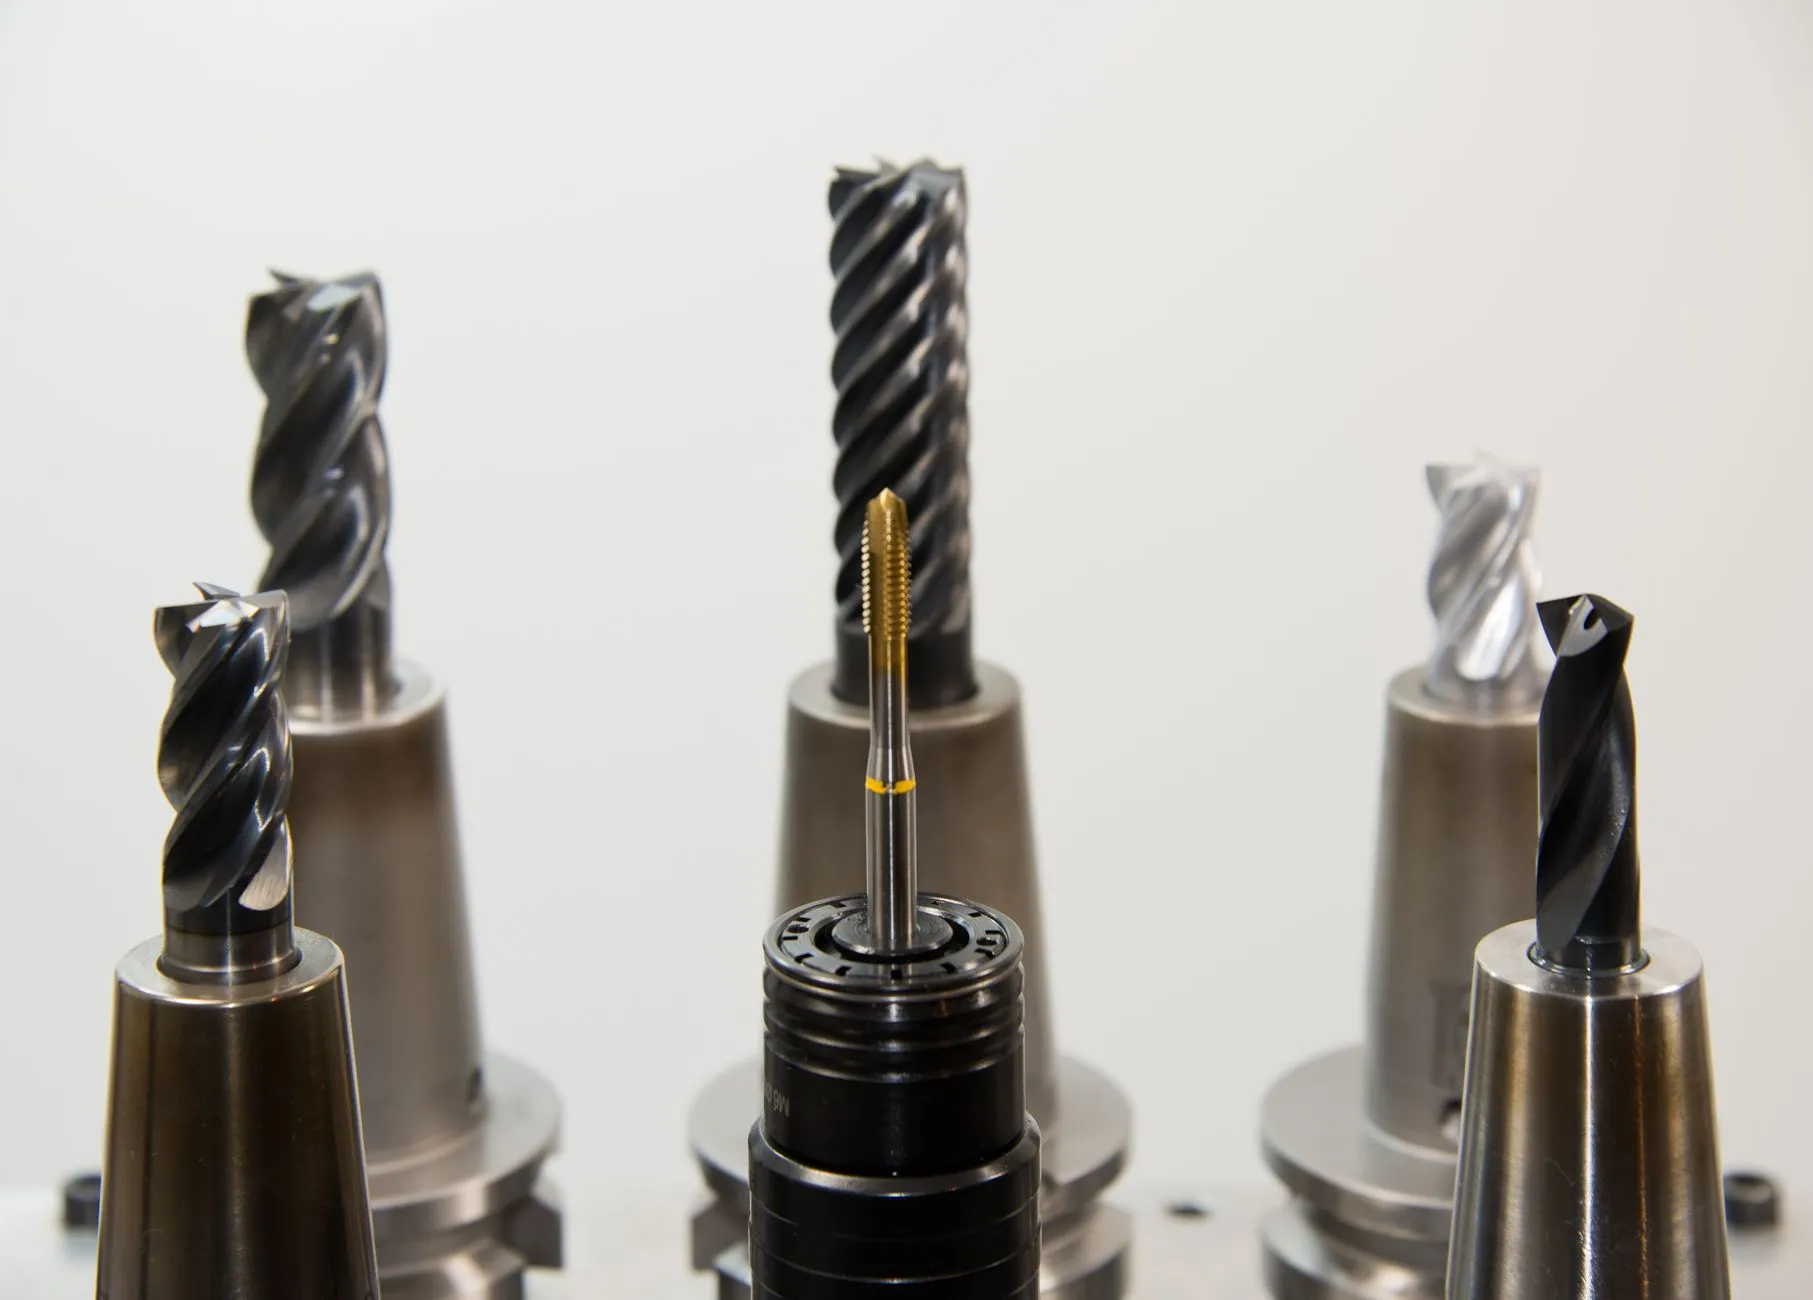
主轴是立式加工中心的"心脏",选型时需关注三个维度:转速、扭矩与锥度。加工铝合金、铜件等轻金属,高转速(10000~15000rpm)配BT30锥度能获得更好的表面质量;而加工钢件、铸铁,则更看重低速大扭矩,BT40或BT50锥度配合齿轮传动主轴更稳妥。这里有个容易被忽视的点:主轴功率与进给系统的匹配。功率虚高但进给响应跟不上,实际材料去除率并不会提升。对于兼顾数控铣床粗加工与精加工的场景,建议选择宽恒功率区间的主轴电机,让中低速段也能输出足够扭矩。
刀库容量与换刀时间:被低估的效率变量
刀库配置直接关系到连续加工能力。刀库容量选择可参考以下思路:
- 工序刀具数 × 1.3~1.5作为容量下限,留出备用刀位应对刀具磨损更换;
- 多品种小批量生产,优先选24把以上的圆盘刀库,减少人工干预频次;
- 换刀时间(刀对刀)建议控制在1.5秒以内,频繁换刀的场景下,这项指标对节拍的影响远超想象。
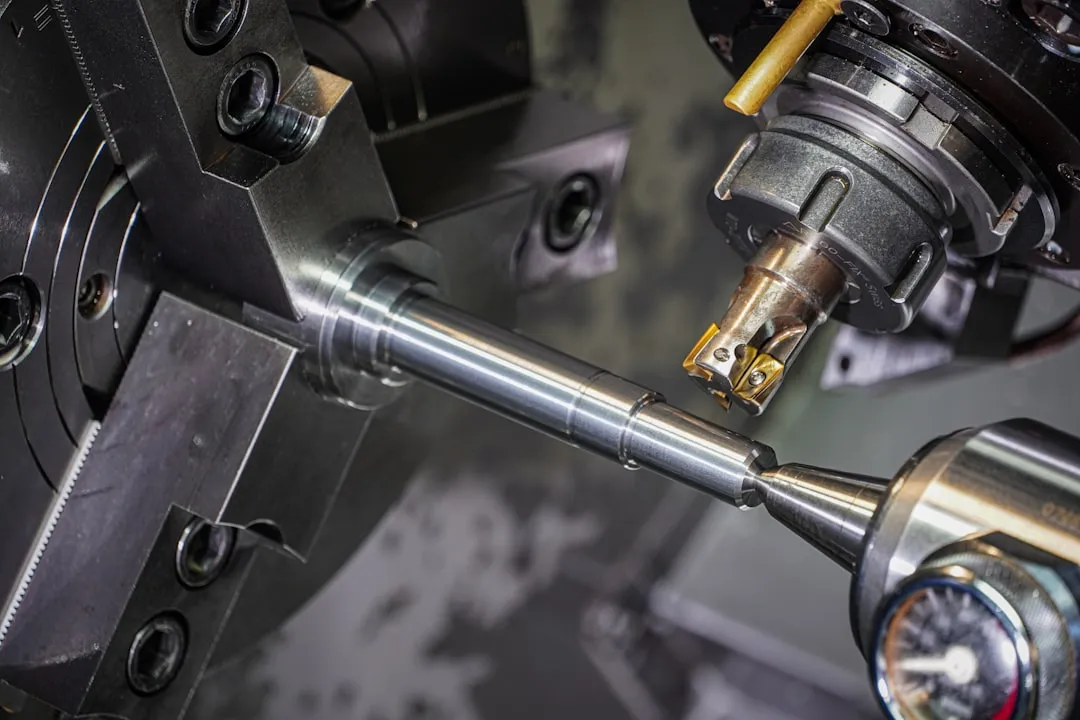
值得注意的是,刀库与主轴锥度的匹配也影响刚性——重切削场景下,大容量刀库若搭配轻型刀柄,反而限制主轴能力发挥。类似的匹配逻辑在倒角机等辅助加工设备的选配中同样适用,工序间节拍要整体均衡,而非单点最优。
实践建议:用工艺清单倒推配置
落到操作层面,建议采购方先梳理未来1~2年的典型工艺清单:材料种类、最大工件尺寸、关键工序刀具数量、精度要求。带着这份清单与供应商做配置推演,比单纯对比样本参数更有效。佛山本地数控设备供应链成熟,具备定制化配套能力,像同慧智能设备这类厂商可依据工艺清单做行程、主轴、刀库的组合调整,避免"标准机不合用、非标机超预算"的两难。
立式加工中心的选型本质是一场匹配工程:行程定边界,主轴定能力,刀库定节奏,三者围绕工艺需求形成闭环。随着复合加工与自动化上下料需求的增长,设备配置的协同性只会越来越重要。把匹配原则想清楚,佛山数控设备采购才能真正转化为产线竞争力。