复合加工技术在精密零件制造中的应用优势与实施路径
2026-10-10
在佛山及珠三角的精密零件加工车间里,一个趋势越来越明显:订单批量在变小,精度要求却在提高。过去一台数控铣床负责粗铣、一台立式加工中心做精加工、再单独配一台倒角机处理棱边,这种分散工序的模式,正在被复合加工思路逐步替代。原因并不复杂,多工序流转带来的重复装夹误差,往往占到零件总公差的30%以上。
复合加工究竟"合"的是什么
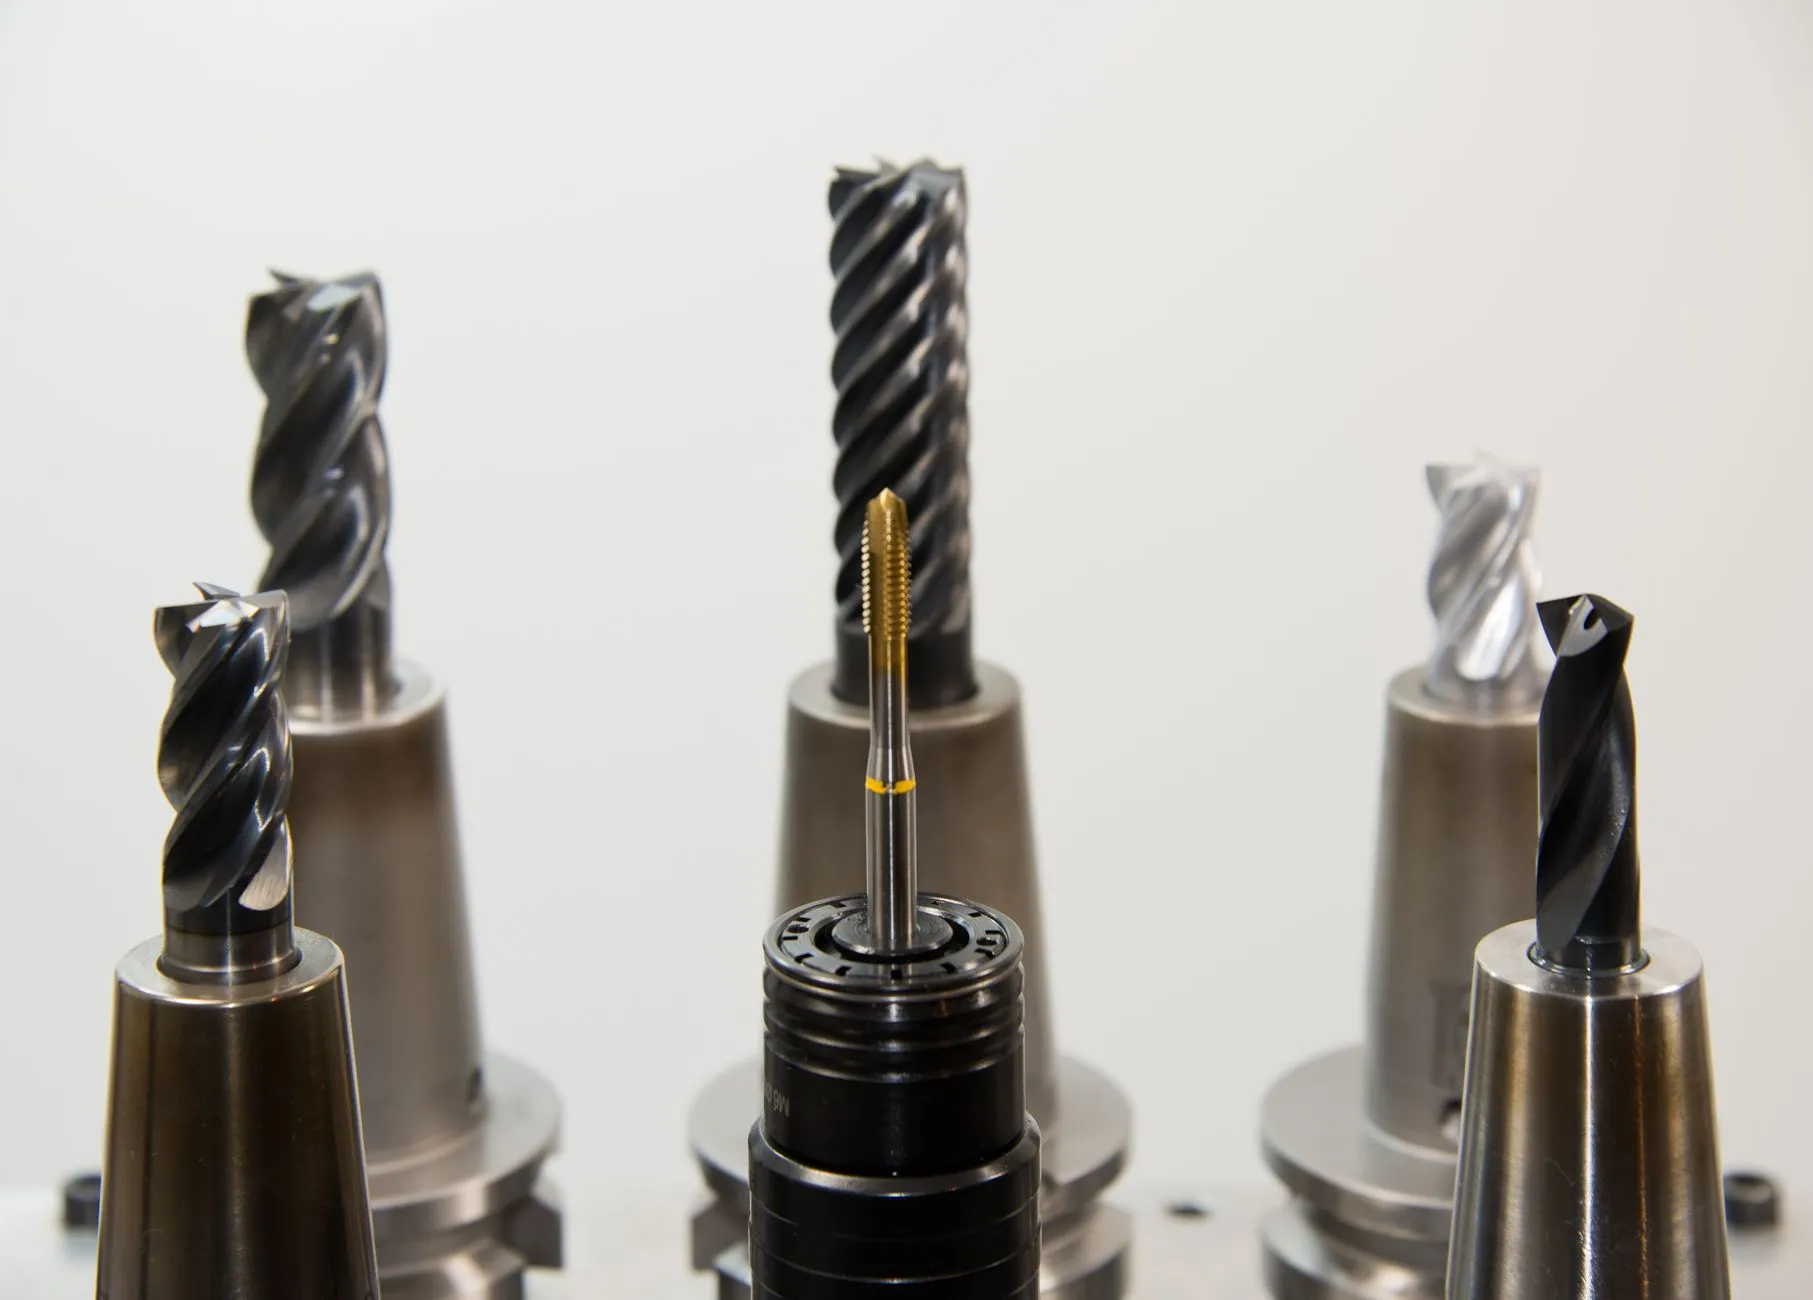
复合加工并非简单把多台数控机床拼在一起。它的核心逻辑是:在一次装夹中完成铣削、钻孔、攻丝、倒角甚至车削等多道工序。以车铣复合为例,主轴既能旋转工件,又能让铣削主轴参与联动,B轴摆头配合C轴回转,可以在复杂曲面上直接加工出偏心孔和斜向油路。
对精密零件而言,这意味着基准统一。零件从毛坯到成品只找正一次,形位公差不再受多次装夹的累积影响。某液压阀芯零件在分散工序下同轴度只能做到0.02mm,切换到复合加工后稳定在0.008mm以内。
实施路径:从工艺梳理到设备选型
导入复合加工不是买一台贵设备就能解决的事。更务实的路径是分三步走:
- 工序合并分析:统计零件族中重复定位次数最多的特征,优先合并这些工序。通常倒角、钻孔和攻丝是最容易集成的环节。
- 设备能力匹配:根据零件最大回转直径、铣削主轴功率和刀位数,选择合适规格的立式加工中心或车铣复合机型。佛山本地不少数控设备供应商已能提供带Y轴和副主轴的配置。
- 编程与刀具配套:复合加工的CAM编程复杂度显著上升,需要支持多通道同步的软件。刀具方面,倒角机用的成型刀可以集成到刀塔中,但要注意干涉检查。
这里有一个容易被忽视的细节:复合加工对冷却和排屑的要求比单机更高。多工序连续切削产生大量切屑,如果排屑不畅,切屑缠绕会直接打断加工节拍。
对比与建议
与传统的分散工序相比,复合加工在精度一致性和在制品周转上优势明显。一个需要三道工序的零件,传统模式流转时间约45分钟,复合加工可压缩到12分钟以内。但它的短板也很直接:设备投资高、编程门槛高、对操作人员的技术素养要求更全面。
对于佛山地区的加工企业,建议先从中等复杂度、批量在50-500件之间的零件入手试点。这类零件用传统方式效率低、用专机又不划算,恰好是复合加工的最佳切入区间。同慧智能设备在佛山数控设备领域积累的复合加工方案,也验证了这一路径的可行性——关键不是追求设备最高配置,而是让工艺、编程和刀具形成闭环。